TFT LCDの赤・青ムラ:根本原因と予防
TFT LCDの赤・青ムラは、局所的な赤、青、混色の斑点が表示され、特に黒画面で目立つという品質上の訴えから見つかることがよくあります。多くのモジュール案件では、インターフェースやソフトウェアの色設定の問題ではなく、LCDセル内で圧力により生じた光学的損傷です。
この区別は重要です。ドライバーIC、RGBデータ、ファームウェアの問題と考えると、誤った原因調査に何日も費やすおそれがあります。データマッピングやタイミングによって症状が変わる場合は、まず TFT LCD インターフェースガイドを参照してください。局所的な光学欠陥として斑点が残る場合は、 カスタムTFT LCDモジュール を、ガラス厚さ、セル設計、貼り合わせ圧力、取り扱い方法、梱包のクリアランスと併せて検討してください。
現場診断: 駆動電圧がなくても赤・青ムラが見える場合は、まず機械的な圧力損傷を疑います。よくある経路は、ガラス変形、フォトスペーサーの移動、PI配向膜の傷、局所的な光漏れです。
TFT LCDの赤・青ムラの見え方
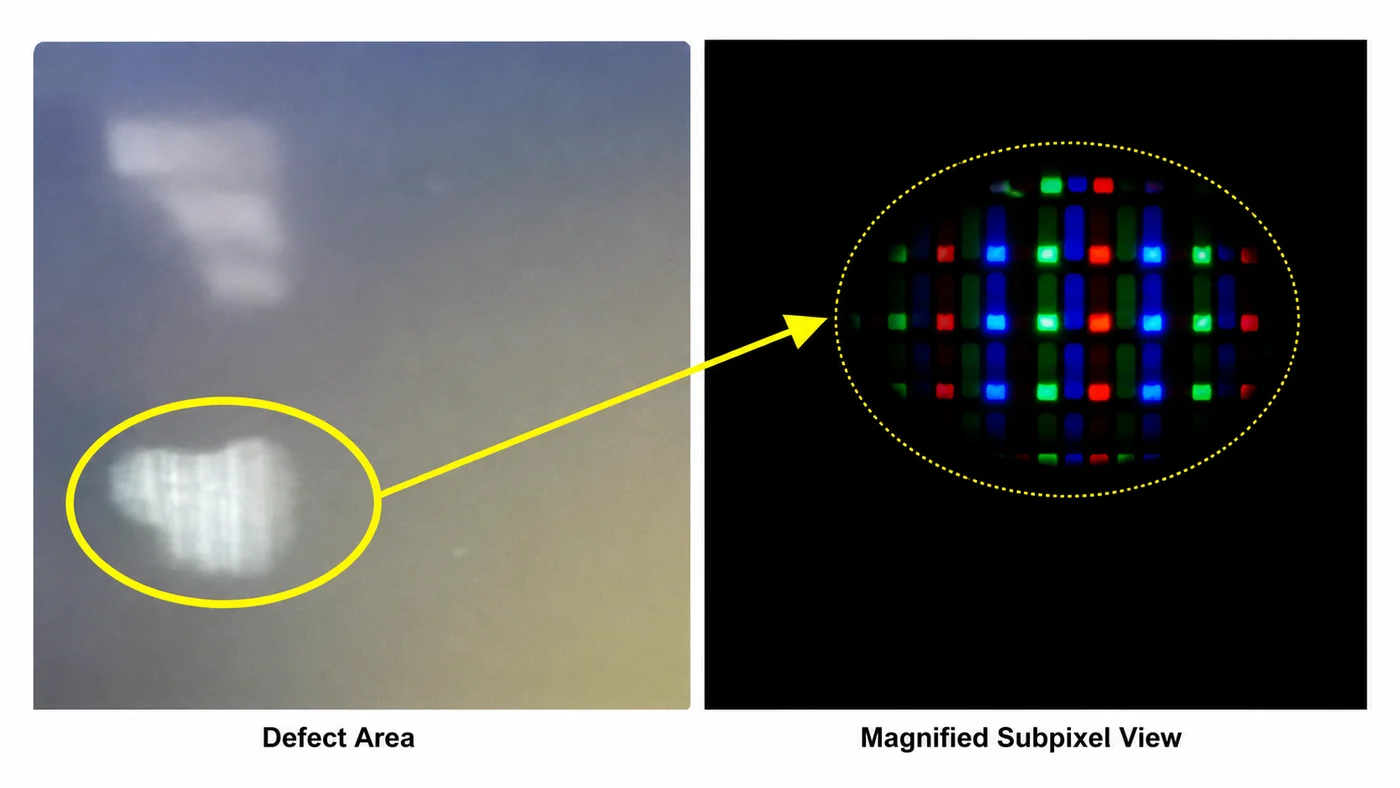
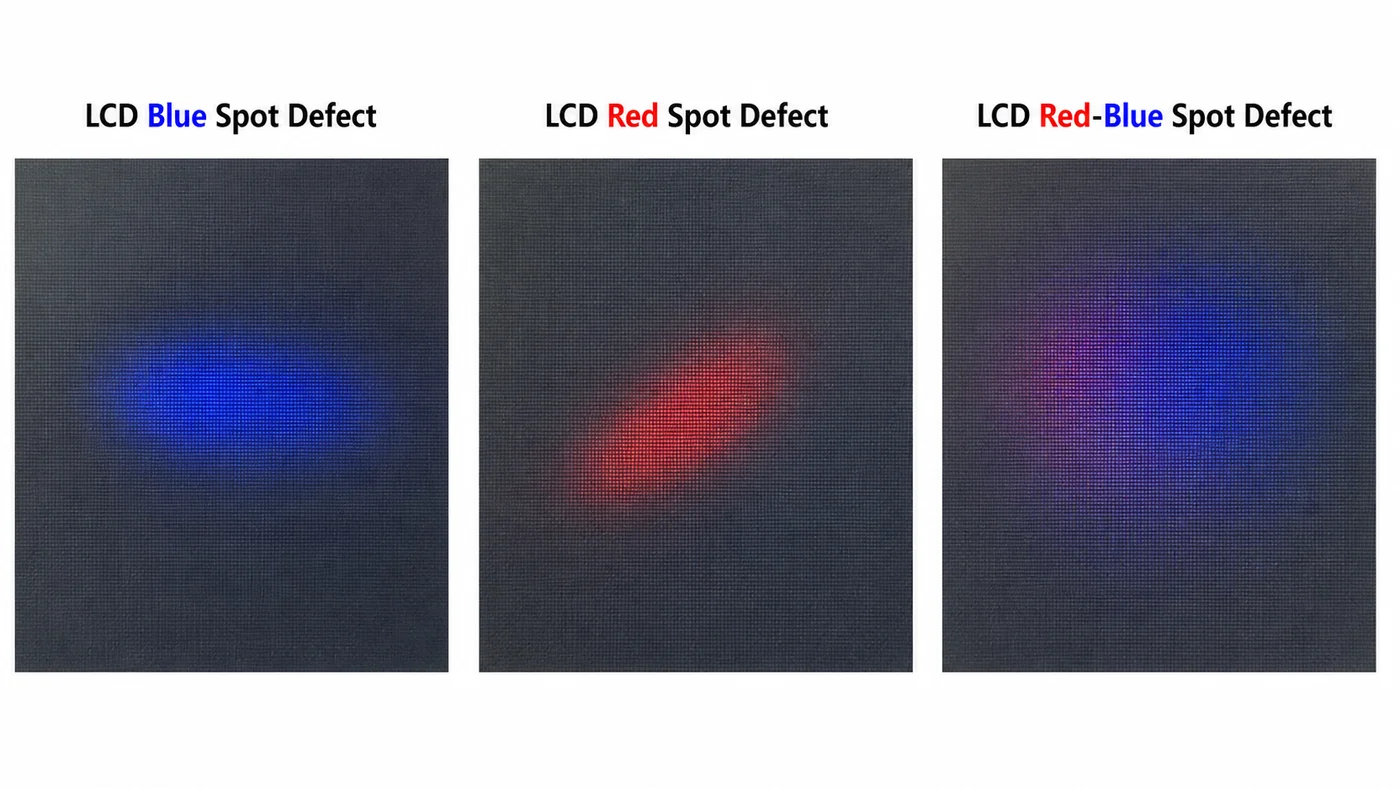
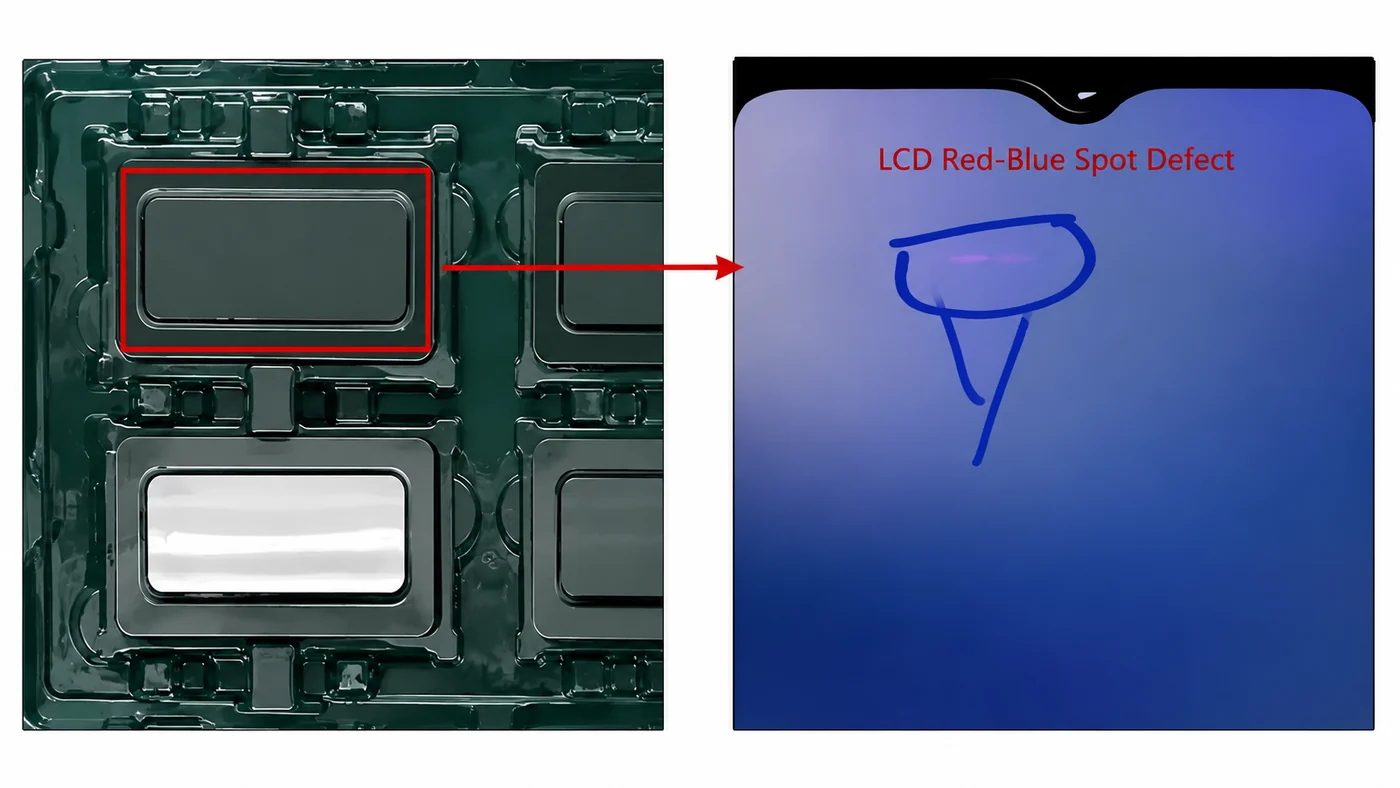
赤・青ムラは、意図した画像とは異なる赤、青、赤青の色が現れる局所的な表示異常です。不規則な色斑、ぼんやりした斑点、局所的な色ずれとして見える場合があります。影響を受けた画素が光漏れや異常な光学挙動を示すため、通常は黒画面で見つけやすくなります。
手掛かりは、パネルを駆動していなくても跡が見えるかどうかです。電圧がなくても異常領域が見える場合、信号・タイミング・インターフェースだけの故障の可能性は低くなります。分断、取り扱い、接合、トレイ設計、真空包装を含め、圧力が加わった履歴を調べてください。
圧力がセル内に色ムラを生む仕組み
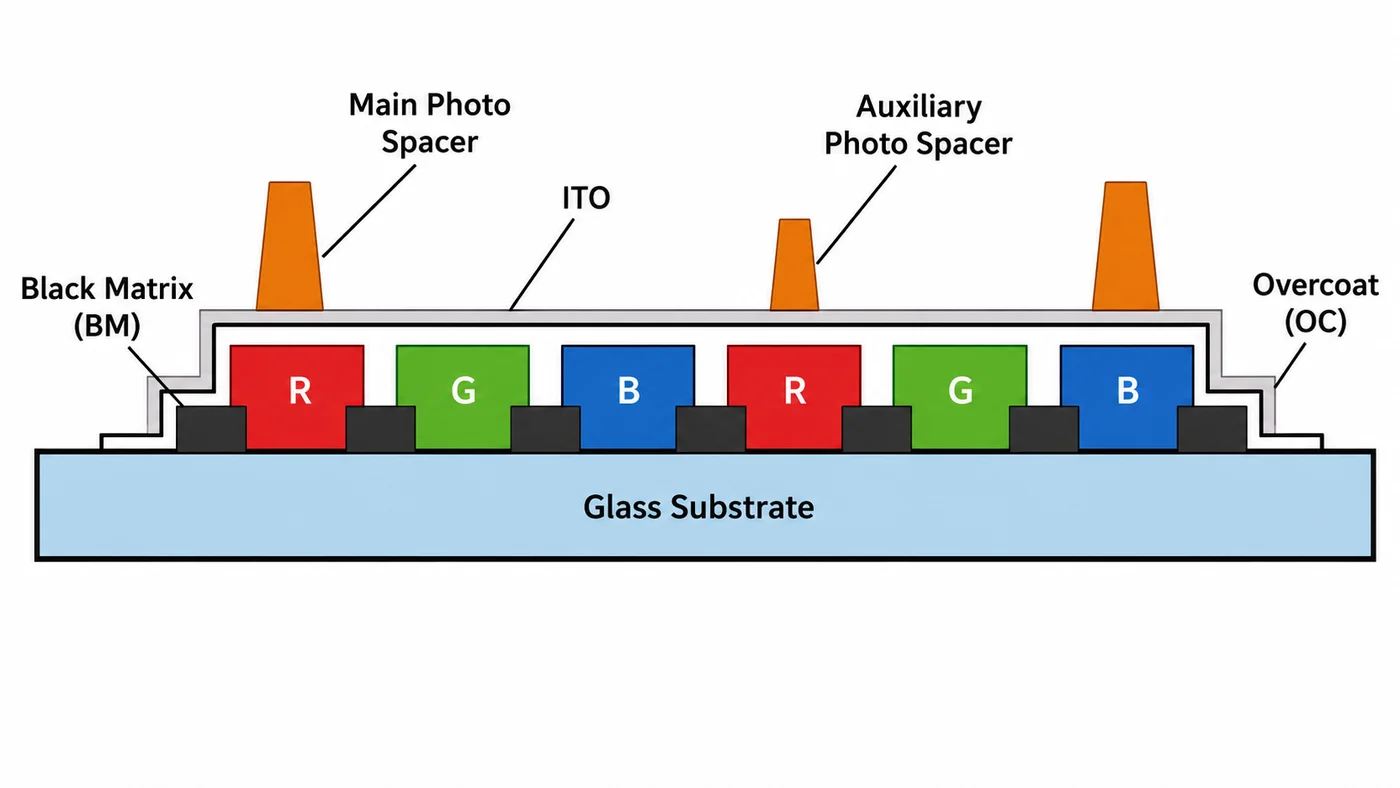
主要因は機械的な作用です。外力がガラス基板を曲げたり圧縮したりします。垂直方向の圧力と水平方向の滑りが同時に加わると、内部のフォトスペーサーが配向膜に対して移動することがあります。PI配向膜に傷が付くと、その部分で液晶が正常に配向できなくなります。
ノーマリーブラックのIPS型ディスプレイでは、配向の損傷が黒画面の局所的な光漏れを生む場合があります。各画素には赤・緑・青のサブピクセルがあるため、小さな局所的配向不良が、白い斑点ではなく色付きの斑点に見えることがあります。
ここでは三つの用語が有用である。
- BM またはブラックマトリックス: カラーフィルター側にある不透明な領域で、非発光・非表示領域を覆います。
- PI配向膜: 液晶の初期配向方向を制御するポリイミド層。
- メインPSとサブPS: セルギャップの維持を助けるフォトスペーサーです。主スペーサーが主にギャップを支え、補助スペーサーは大きな圧縮時に追加の支持を担います。
単色ムラと多色ムラ
故障解析では、単色ムラと多色ムラを区別すると役立ちます。違いは外観だけでなく、圧力の大きさやスペーサーの挙動の違いを示すことがよくあります。
単色ムラ:比較的小さな圧力と主スペーサーの移動
外力が比較的小さい場合、主フォトスペーサーが圧縮されて横に押されても、補助スペーサーはまだ同じようにPI膜に接触したり傷付けたりしないことがあります。主スペーサーがブラックマトリックスで保護された領域から有効サブピクセル領域へ動き、PI膜を傷付けます。
傷付いたPI領域は配向を固定する能力を失います。局所的な液晶配向が異常となり、影響を受けたサブピクセルから光が漏れます。スペーサーの移動方向や露出するサブピクセル領域によって、赤、青、または他の単一色が主体の欠陥として見える場合があります。
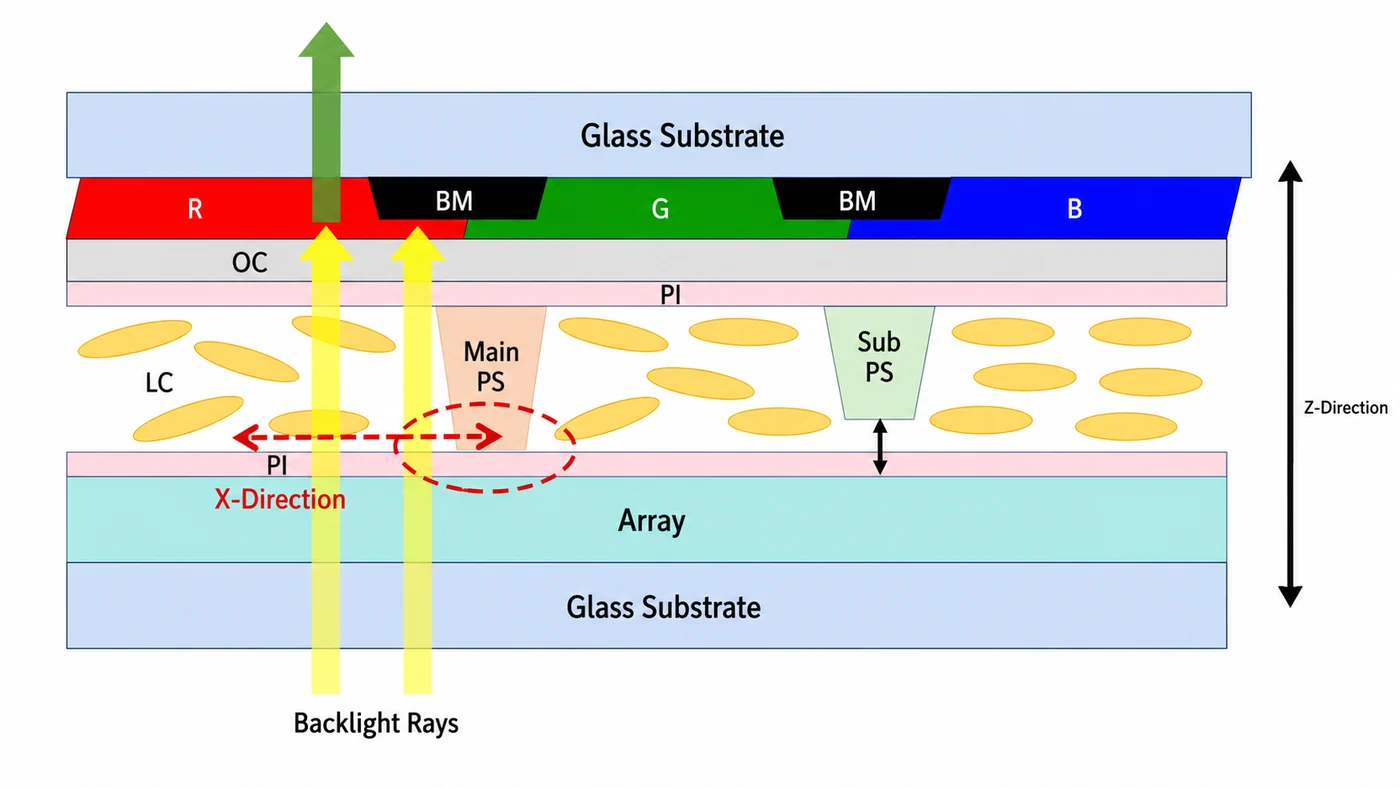
多色ムラ:より強い圧力と、主・補助スペーサーによる傷
圧力が増すと、主スペーサーの変形量が主・補助スペーサーの高さの差を超える場合があります。その段階では両方のスペーサーがPI膜を傷付ける可能性があります。複数のサブピクセル領域が影響を受け、単一の局所的な色斑ではなく、赤青の混色や多色ムラとして現れます。
補助スペーサーは通常、主スペーサーより数が多いため、強い圧縮で欠陥点が広く散在することがあります。このため梱包や取り扱い時の圧力で、一つの明瞭な斑点ではなく、広範囲の色斑パターンが生じる場合があります。
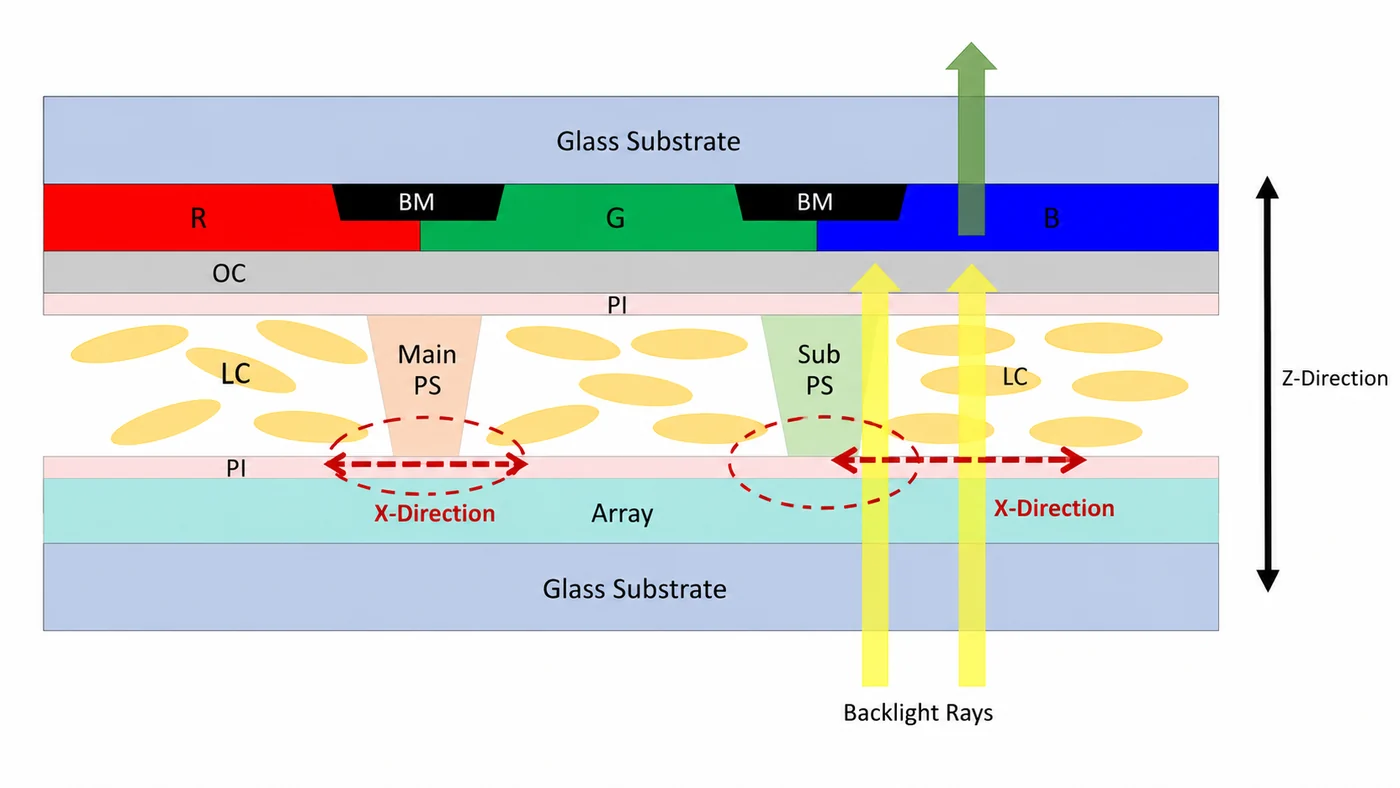
最近のTFT LCDパネルが圧力の影響を受けやすい理由
薄いガラス、大型パネル、高透過率、高解像度を追求すると、赤・青ムラが発生しやすくなります。これらは完成機器に有用な改良ですが、モジュール工程も同時に調整しなければ、機械的な余裕が小さくなります。
| 設計・工程の傾向 | なぜリスクを増加させるか | 技術的な管理策 |
|---|---|---|
| 大きい液晶パネル | ガラス面積が大きいほど、搬送、組立、検査中に圧力、曲げ、ねじれを受けやすくなります。 | 取り扱い時の支持面積を広げ、有効表示領域への局所的な加圧を避けてください。 |
| 薄型ガラス | 薄いガラスは同じ外力下での変形抵抗が低い。 | 特にリスクの高い用途では、薄型化後のガラス厚さを管理範囲内に維持してください。 |
| 高透過率 | 開口率・透過率を高めた設計では、スペーサー数や支持の余裕が減る場合があります。 | 目標透過率と、スペーサー密度・耐圧性のバランスを取ってください。 |
| 高解像度 | ブラックマトリックス幅が狭いほど、スペーサーが移動した際に欠陥を隠せる余裕が少なくなります。 | パネル選定と品質検討の際に、BMの余裕とスペーサー位置を確認してください。 |
ガラス、TFT、カラーフィルターの積層構造については、 TFT-LCD アレイ基板の構造 と TFT-LCDアレイ材料 の記事をご参照ください。
赤・青ムラリスクを低減するプロセス制御
機構がわかれば、予防の考え方は明確です。実用上可能な範囲でパネルの耐圧性を改善し、モジュール工程の不要な圧力をなくします。単一工程だけではリスクを管理できません。検討対象は次の工程全体です: TFT LCD モジュールの製造工程。
1. パネルの耐圧性を向上させる
強いガラス基板は変形への耐性を高められますが、パネルコストが増す場合があります。主・補助スペーサー密度を増やすと耐圧性が改善する一方、光透過率が下がる可能性があります。輝度、透過率、厚さ、強度、コストのバランスが必要です。
多くのプロジェクトではLCD加圧試験で圧力への敏感さを確認します。顧客固有の目標の例として、60 Nなど定義した荷重を加えた後に、ムラ、色斑、光漏れが見えないことを求める場合があります。この数値は普遍的な基準ではありません。荷重、圧子、位置、時間、判定画像、合否基準を顧客仕様に明記する必要があります。
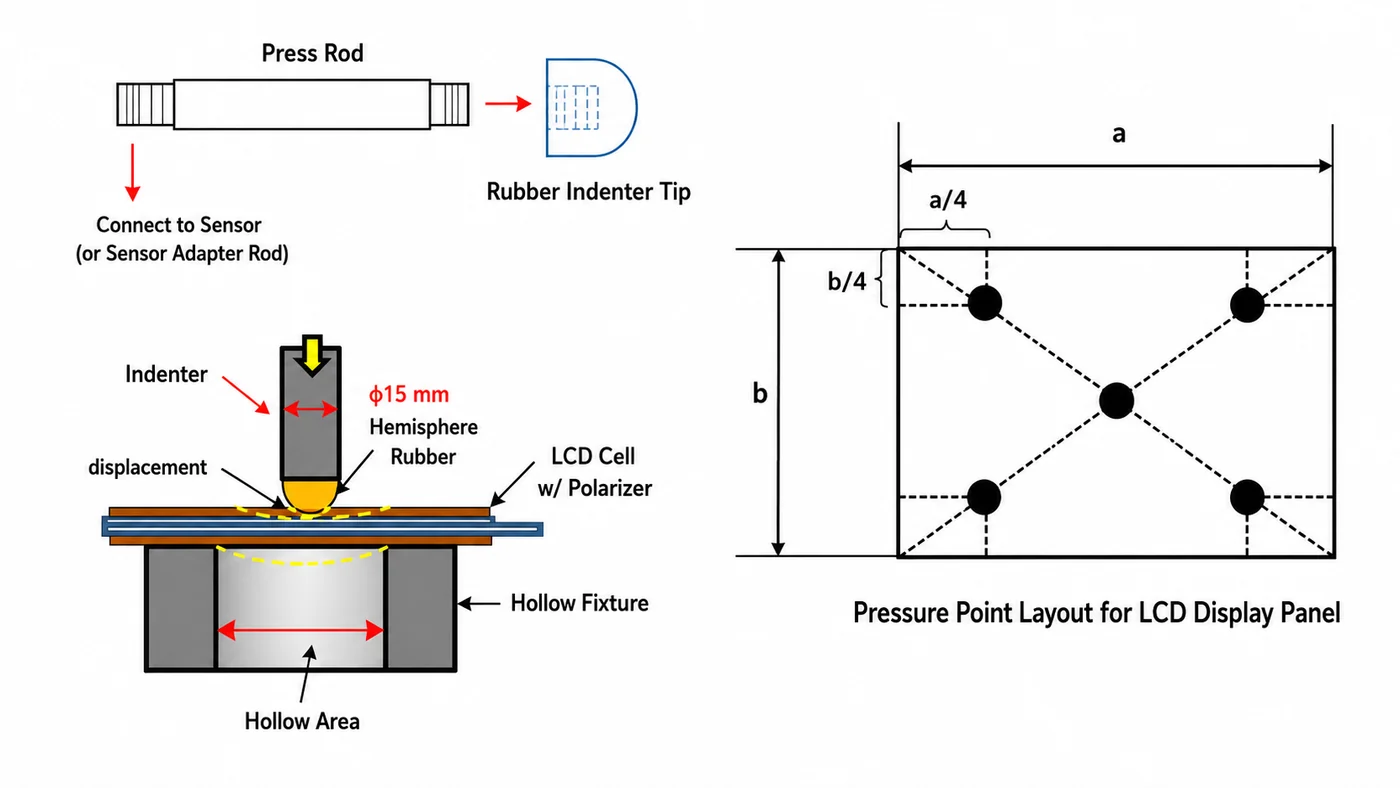
2. ガラスの薄型化後の厚さを管理する
多くのTFT・カラーフィルター用ガラス基板は、歩留まりを確保するため前工程では厚い状態で加工し、その後、最終モジュール向けに薄型化します。携帯電話やタブレット用では、薄型化後の一枚の基板厚さは0.15~0.25 mm程度のことが多くあります。薄すぎると、取り扱い圧力による赤・青ムラのリスクが急増します。
機器側で許容できれば、LCD総厚を承認範囲の中央から上限寄りに保つと、機械的な余裕が増します。特に大型ディスプレイ、携帯機器、真空包装や次の工程を必要とする製品に関係します: 光学接着。
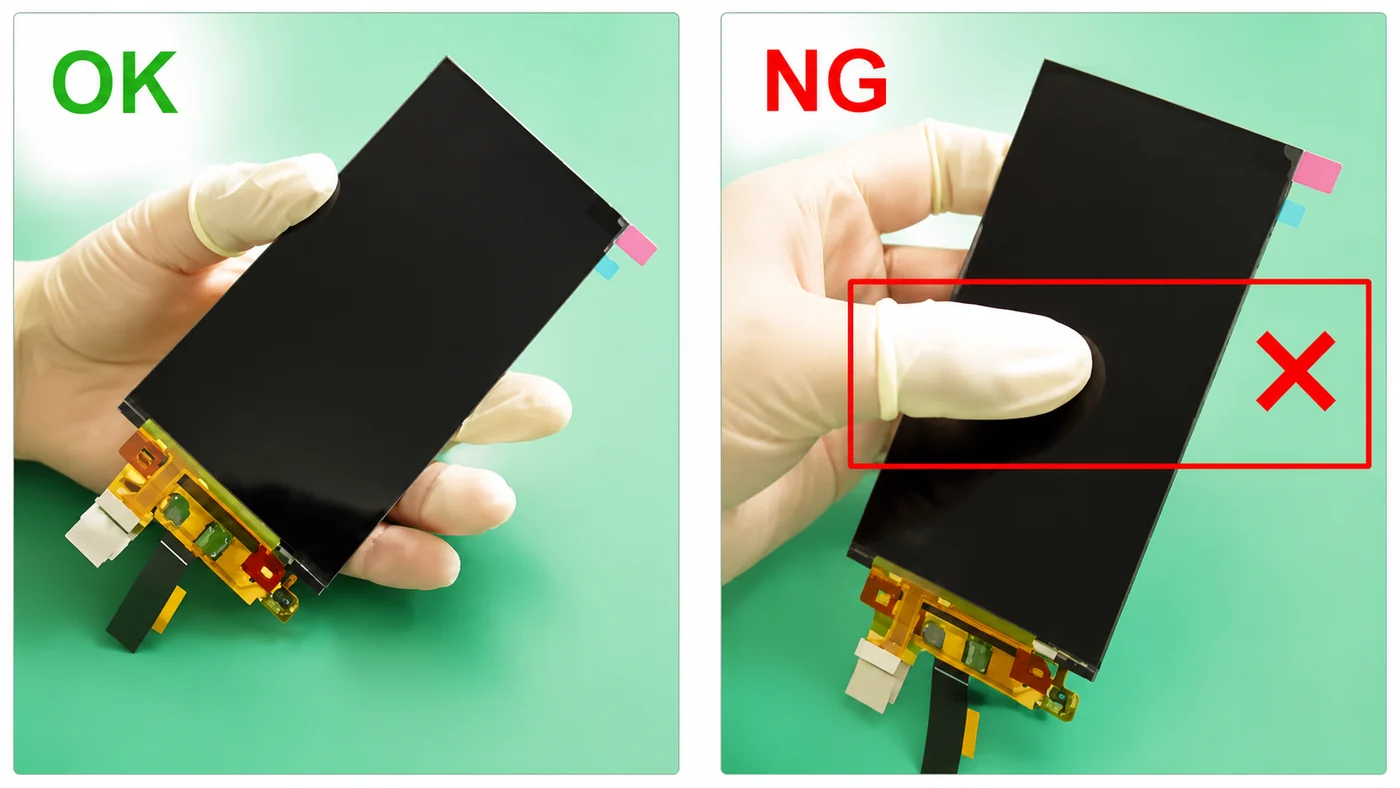
3. 分断・取り扱い時に有効表示領域へ圧力をかけない
LCDの分断や割断では、作業指示が曖昧だと誤った場所を押す場合があります。有効表示領域への加圧はスペーサー移動とPI損傷の危険を高めます。表示領域ではなく、切断線や支持された端部を押す方が安全です。
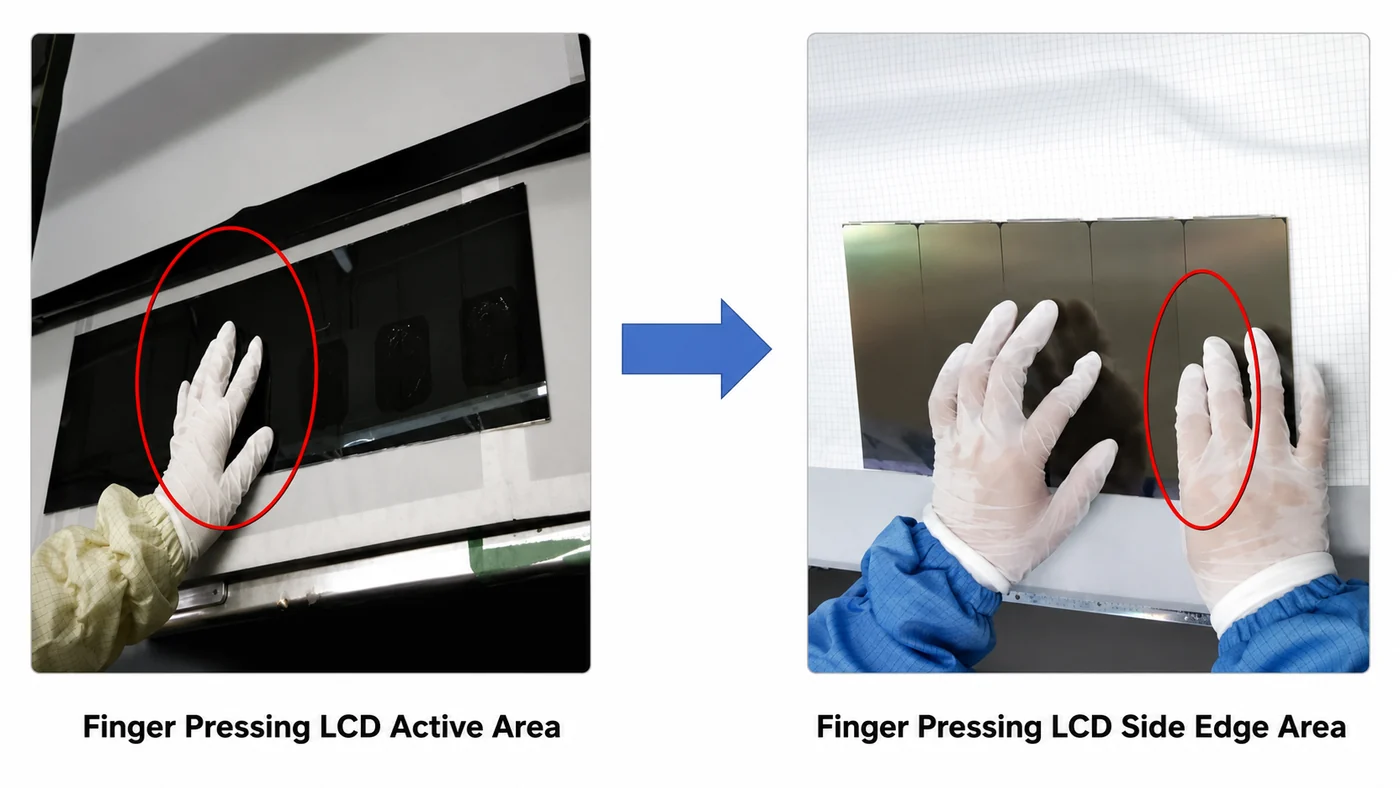
搬送時も同様です。モジュールの長辺側の端を持ち、表示領域の中央を押さないでください。単純な管理ですが、ここで製造中の圧力損傷が生じることがよくあります。
4. 積層・接着パラメータの調整
フィルム貼付、 タッチパネルとカバーレンズの接着、または硬質材同士の貼り合わせでは、圧力、押し込み量、速度、真空度、接合時間、作業台の平坦度が重要です。作業台の硬い異物が局所的な加圧点になることがあります。高解像度や薄いガラスのパネルでは、全体の接合圧力が正常でも、それだけで赤・青ムラが生じる可能性があります。
工程管理には、作業台の清浄度、治具の平坦度、圧力分布、材料の積層厚、接合後の黒画面検査を含めてください。接合後に欠陥が出た場合は、LCDセルを原因と判断する前に接合前後の画像を比較します。
5. トレイクリアランスと真空包装をチェック
中小型TFT LCDモジュールは、ブリスタートレイに入れ、帯電防止袋に収めて真空包装することがよくあります。Z方向の隙間が少ないと、真空による力でトレイ面がモジュールを押す場合があります。梱包時に生じた損傷でも、パネルそのものの欠陥と同じように見えることがあります。
RFQ・故障解析依頼に含める情報
赤・青ムラの発生時は、欠陥写真一枚だけでは足りません。「LCDを交換できますか」だけでなく、「工程のどこで圧力が加わり、次回どう管理できるか」を確認することが重要です。
新規プロジェクトでは、 TFT LCD モジュールの RFQ または故障解析依頼に、以下の詳細を含めてください。
- パネルサイズ、解像度、表示モード、ガラス厚さ、最終モジュールの積層構成。
- 黒画面,白画面,電源オフ条件下の写真。
- 欠陥が積層,接着,包装,輸送の前後に現れるかどうか。
- 貼り合わせ圧力、真空度、接合時間、作業台の平坦度、清掃方法。
- 取り扱い方法、トレイ構造、真空包装条件、Z方向のトレイの隙間。
- 加圧試験方法:荷重、ゴム先端の寸法、支持治具、加圧位置、時間、合否基準。
これらの情報は、セル設計の弱点、モジュール工程の圧力、梱包応力、顧客側の取り扱い損傷を区別する助けになり、双方が合否基準を共有する土台にもなります。より広いプロジェクトリスクを管理するには、欠陥の検討結果を次の資料と照合してください: カスタムLCDプロジェクトのリスクチェックリスト と、 LCD モジュール調達リスクチェックリスト。
技術ライブラリー内での位置付け
この赤・青ムラの事例は、TFT LCDモジュールの知識体系のうち品質管理に属します。製造工程全体、RFQの詳細、関連するTFT-LCD構造については、 エンジニアリングリソースセンター を主な入口としてご利用ください。
圧力、接合、筐体、ライフサイクルのリスクをまとめて検討するHMI案件では、次のページをご覧ください: 産業用TFT LCDディスプレイモジュール。
結論
TFT LCDの赤・青ムラは、通常、単純な電気故障ではなく、圧力に関係する光学欠陥です。典型的な機構は、ガラス変形、フォトスペーサーの移動、PI配向膜の傷、影響を受けたサブピクセルからの局所的な光漏れです。大型化、ガラス薄型化、高透過率化、ブラックマトリックスの余裕縮小でリスクが増します。
予防は実務的な対策です。十分な耐圧余裕のあるパネル構造を選び、薄型化後の厚さを管理し、取り扱いや分断で有効表示領域への加圧を避け、接合条件を調整し、十分な隙間のある梱包を設計します。技術チームの目標は、欠陥を特定するだけでなく、原因となった圧力の伝達経路をなくすことです。
TFT LCDの欠陥検討が必要ですか?
SuccessLCDは量産前に、TFT LCDモジュールの欠陥、圧力に敏感な設計、接合リスク、梱包要件の検討を支援できます。まず、 TFT LCD モジュール ページをご覧ください。プロジェクト詳細の送信はこちら: 連絡先ページ。


