Mura rojo/azul en TFT LCD: causa raíz y prevención
Un caso de mura rojo/azul en un TFT LCD suele comenzar como una reclamación de calidad concreta: aparece una mancha local roja, azul o de colores mezclados, más visible sobre una pantalla negra. En muchos proyectos de módulos, no se trata de un problema de interfaz ni de un ajuste de color del software, sino de daño óptico relacionado con la presión dentro de la celda LCD.
Esta distinción importa. Si se trata como un problema del IC controlador, de los datos RGB o del firmware, el equipo puede pasar días investigando la causa equivocada. Si el síntoma cambia con la asignación de datos o las temporizaciones, comience por la guía de interfaces LCD TFT. Si la marca sigue siendo visible como un defecto óptico local, revise el módulo TFT LCD personalizado junto con el espesor del vidrio, el diseño de la celda, la presión de laminación, el método de manipulación y las holguras del embalaje.
Diagnóstico de campo: si el mura rojo/azul resulta visible incluso sin tensión de excitación, la primera sospecha debe ser un daño por presión mecánica. El mecanismo más habitual consiste en deformación del vidrio, desplazamiento de los fotoespaciadores, rayado de la capa de alineación PI y fugas de luz locales.
Aspecto del mura rojo/azul en un TFT LCD
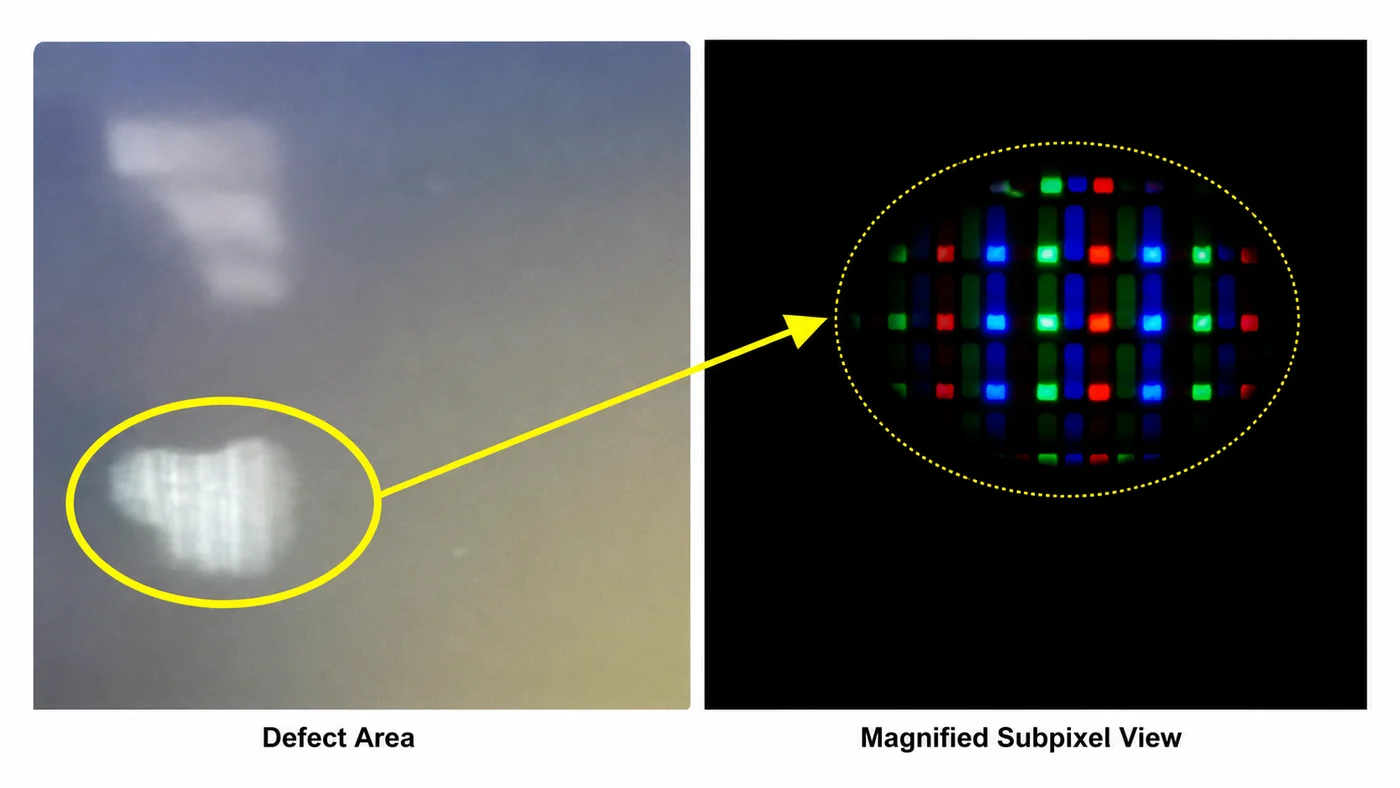
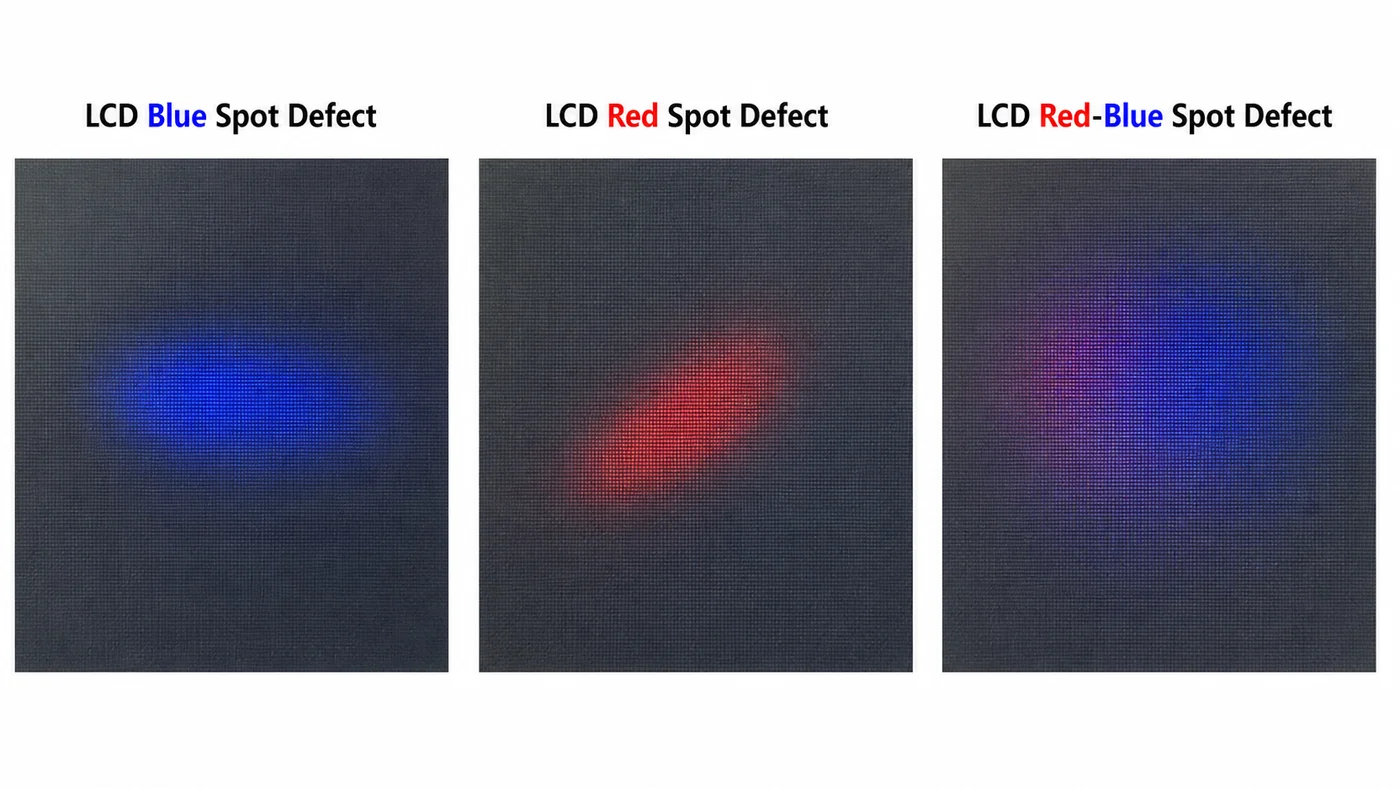
El mura rojo/azul es una zona local de visualización anómala que aparece roja, azul o roja y azul en lugar de reproducir la imagen prevista. Puede parecer una mancha de color irregular, una mancha difusa o una variación local de color. Suele verse con mayor facilidad sobre una pantalla negra porque los píxeles afectados presentan fugas de luz o un comportamiento óptico anómalo.
Una pista útil es si la marca sigue siendo visible cuando no se aplican señales de excitación al panel. Si la zona anómala aún puede verse sin tensión, es menos probable que se trate exclusivamente de un fallo de señal, temporización o interfaz. Debe investigarse el historial de presión del módulo, incluidos la separación, la manipulación, la unión, el diseño de las bandejas y el embalaje al vacío.
Cómo genera la presión el mura de color dentro de la celda
El mecanismo fundamental es mecánico. Una fuerza externa flexiona o comprime el sustrato de vidrio. Cuando combina presión vertical y deslizamiento horizontal, el fotoespaciador interno puede desplazarse contra la capa de alineación. Una vez rayada la capa de alineación PI, el cristal líquido deja de alinearse normalmente en esa zona.
En una pantalla de tipo IPS normalmente negra, una alineación dañada puede generar fugas de luz locales sobre una pantalla negra. Como cada píxel contiene subpíxeles rojos, verdes y azules, un pequeño fallo local de alineación puede verse como una mancha de color en lugar de una marca blanca.
Tres términos son útiles aquí:
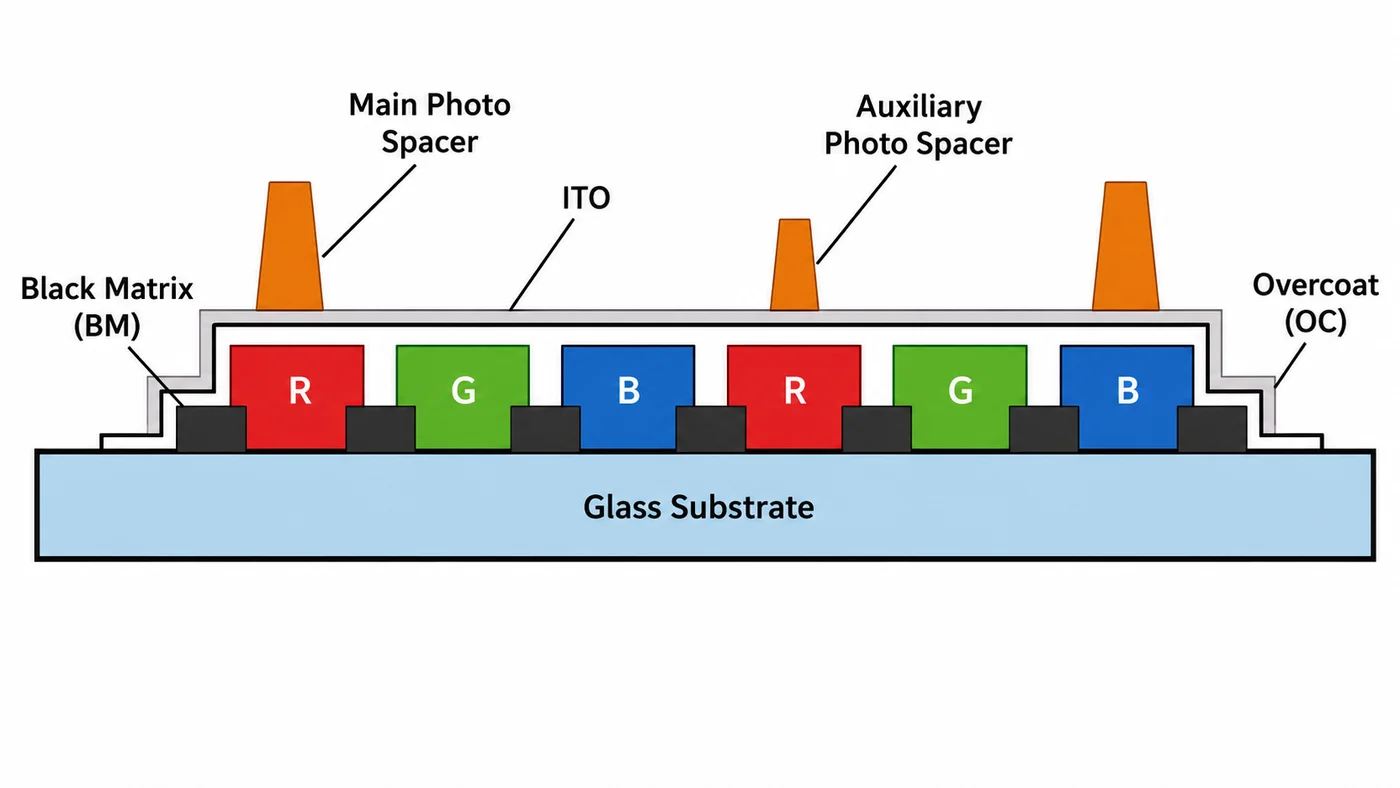
- BM, o matriz negra: la zona opaca del lado del filtro de color que oculta las regiones no emisoras o que no participan en la visualización.
- Capa de alineación PI: la capa de poliimida que controla la dirección inicial de alineación del cristal líquido.
- PS principal y PS auxiliar: fotoespaciadores que ayudan a mantener la separación de la celda. Los espaciadores principales asumen la mayor parte de esta función de soporte, mientras que los auxiliares aportan apoyo adicional cuando aumenta la compresión.
Mura de un solo color vs Mura multicolor
En el análisis de fallas, ayuda a separar mura de un solo color de mura multicolor. La diferencia no es solo visual. A menudo apunta a diferentes severidades de presión y diferentes comportamientos de los espaciadores.
Mura de un solo color: menor presión y desplazamiento del espaciador principal
Cuando la fuerza externa es relativamente pequeña, el fotoespaciador principal puede comprimirse y desplazarse lateralmente, mientras que el auxiliar aún no toca ni raya la capa PI de la misma manera. El espaciador principal se mueve desde la zona protegida de la matriz negra hacia una zona activa de subpíxel y raya la capa PI.
La zona de PI dañada pierde su capacidad de anclaje. La alineación local del cristal líquido se vuelve anómala y el subpíxel afectado deja escapar luz. Según la dirección de desplazamiento del espaciador y la región de subpíxel expuesta, el defecto visible puede aparecer rojo, azul o de otro único color dominante.
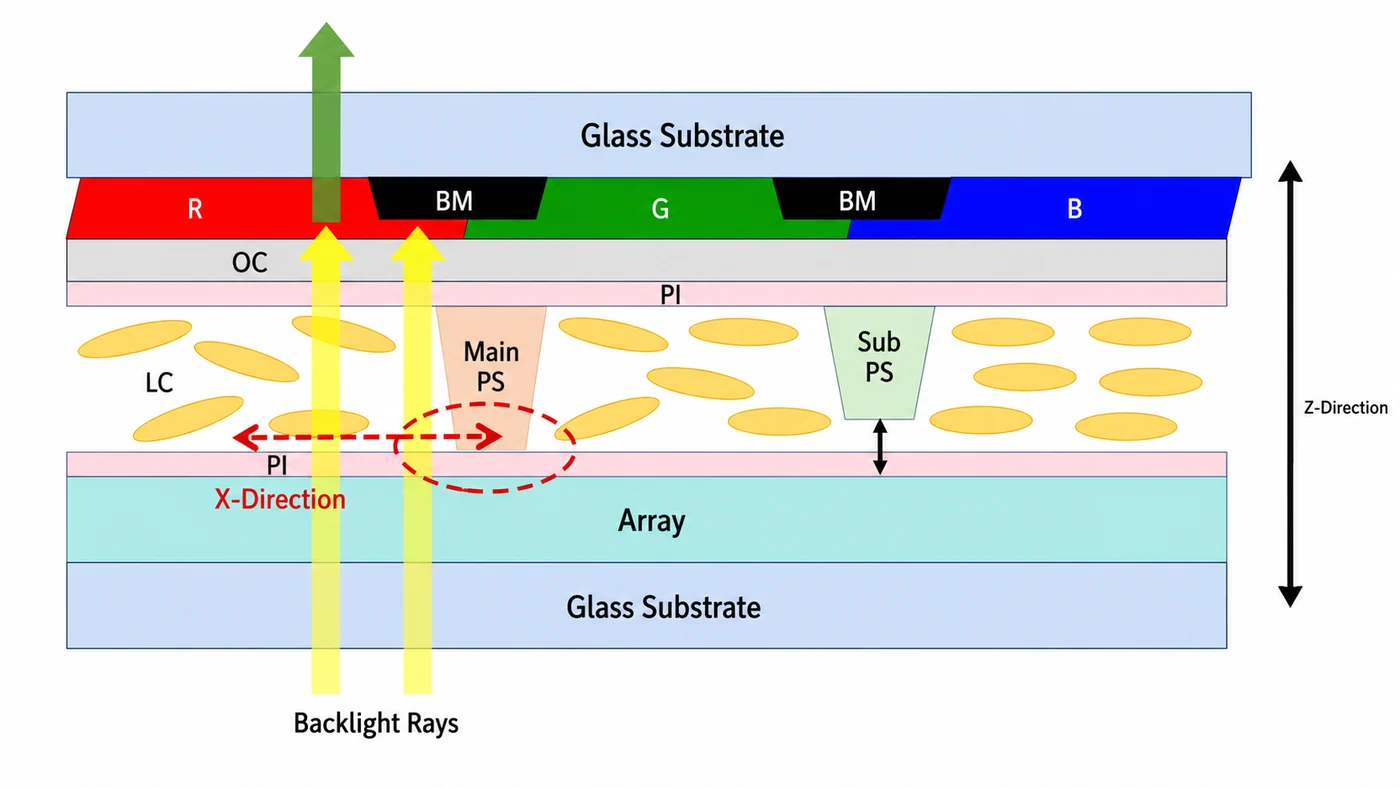
Mura multicolor: mayor presión y rayaduras causadas por los espaciadores principales y auxiliares
Cuando aumenta la presión, la deformación del espaciador principal puede exceder la diferencia de altura entre el espaciador principal y el espaciador auxiliar. En ese momento, tanto los espaciadores principales como los auxiliares pueden rayar la capa PI. El resultado ya no es una sola marca de color localizada; varias áreas de subpíxeles pueden verse afectadas, por lo que el defecto aparece como mura mixta de rojo-azul o multicolor.
Como los espaciadores auxiliares suelen ser más numerosos que los principales, una compresión intensa puede generar defectos más dispersos. Por eso la presión del embalaje o de la manipulación puede producir un patrón de manchas de color más amplio, en vez de una única mancha bien delimitada.
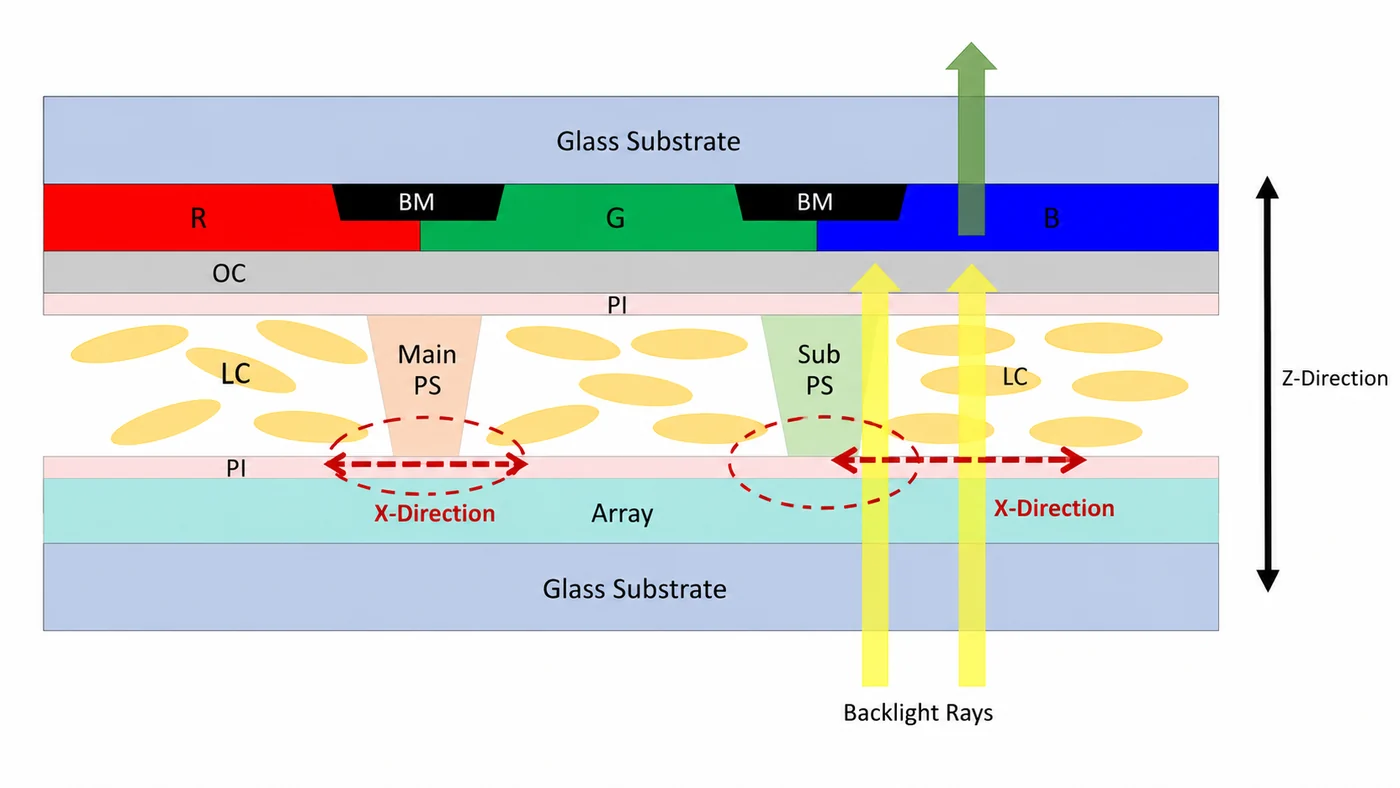
Por qué los paneles LCD TFT modernos son más sensibles
Es más fácil provocar mura rojo/azul cuando el producto exige vidrio más delgado, un panel mayor, más transmitancia o mayor resolución. Estas mejoras son útiles para el dispositivo final, pero reducen el margen mecánico si no se adapta también el proceso del módulo.
| Tendencia de diseño o proceso | Por qué aumenta el riesgo | Control de ingeniería |
|---|---|---|
| Panel LCD más grande | Un área de vidrio más grande es más fácil de presionar, doblar o torcer durante la transferencia, el montaje y la inspección. | Utilice áreas de soporte de manipulación más grandes y evite la presión puntual en el área activa. |
| Vidrio más delgado | El vidrio delgado tiene una menor resistencia a la deformación bajo la misma fuerza externa. | Mantenga el espesor resultante del adelgazamiento dentro de un intervalo controlado, especialmente en aplicaciones de alto riesgo. |
| Mayor transmitancia | Los diseños con mayor relación de apertura o transmitancia pueden reducir el número de espaciadores o el margen de soporte. | Equilibre el objetivo de transmitancia con la densidad de espaciadores y la resistencia a la presión. |
| Mayor resolución | Una matriz negra más estrecha deja menos margen de enmascaramiento cuando se desplaza el espaciador. | Revise el margen BM y la ubicación del espaciador durante la selección del panel y la revisión de calidad. |
Para conocer mejor el vidrio, el TFT y el conjunto de capas del filtro de color, consulte los artículos sobre sustrato de matriz TFT-LCD y la materiales de la matriz TFT-LCD.
Controles de proceso que reducen el riesgo de Mura roja/azul
Una vez comprendido el mecanismo, la prevención es clara: mejorar la resistencia del panel a la presión cuando sea viable y eliminar las presiones innecesarias del proceso del módulo. Una sola estación no basta para controlar el riesgo; hay que revisarlo a lo largo de todo el proceso de fabricación de módulos LCD TFT.
1. Mejore la resistencia a la presión del panel
Un sustrato de vidrio más fuerte puede mejorar la resistencia a la deformación, pero puede aumentar el costo del panel. El aumento de la densidad del espaciador principal y auxiliar también puede mejorar la resistencia a la presión, pero puede reducir la transmitancia óptica. El objetivo del diseño tiene que equilibrar el brillo, la transmitancia, el grosor, la resistencia y el costo.
Muchos proyectos utilizan un ensayo de presión del LCD para evaluar su sensibilidad. Un objetivo específico del cliente puede ser, por ejemplo, que no haya mura visible, manchas de color ni fugas de luz tras una carga definida, como 60 N. Esa cifra no debe considerarse una regla universal. La fuerza, el indentador, la posición, la duración, la imagen utilizada para la evaluación y los criterios de aceptación deben constar en la especificación del cliente.
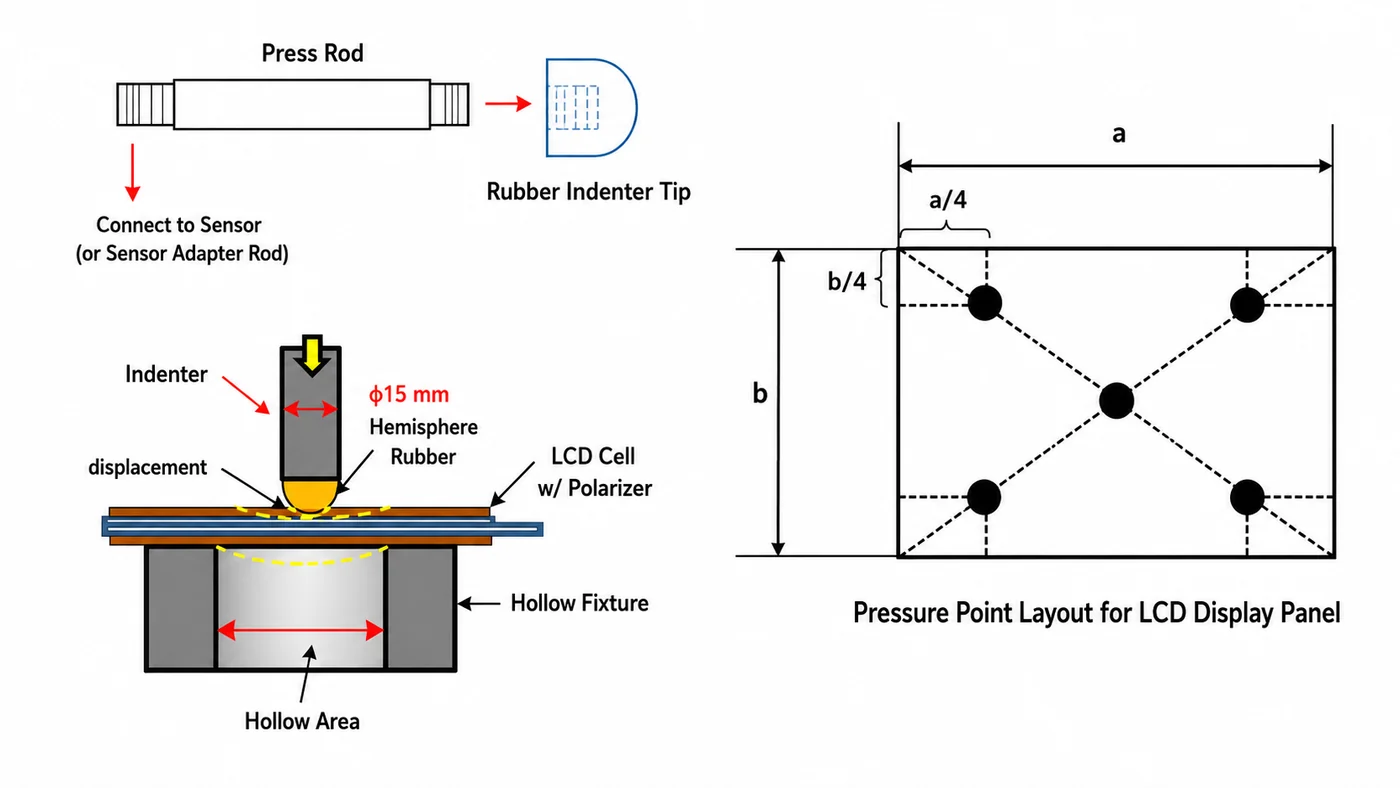
2. Controle el espesor del vidrio tras el adelgazamiento
Muchos sustratos de vidrio TFT y de filtro de color se procesan con un espesor mayor durante las primeras etapas de fabricación para preservar el rendimiento de producción y se adelgazan después para el módulo final. En paneles de teléfonos y tabletas, el espesor de cada sustrato tras el adelgazamiento suele ser de aproximadamente 0.15 a 0.25 mm. Si el vidrio es demasiado delgado, la presión durante la manipulación aumenta considerablemente el riesgo de mura rojo/azul.
Si el dispositivo puede tolerarlo, mantener el grosor total de la pantalla LCD cerca del lado medio o superior del rango aprobado da un mejor margen mecánico. Esto es especialmente relevante para pantallas más grandes, dispositivos de mano y productos que requieren envasado al vacío o unión óptica.
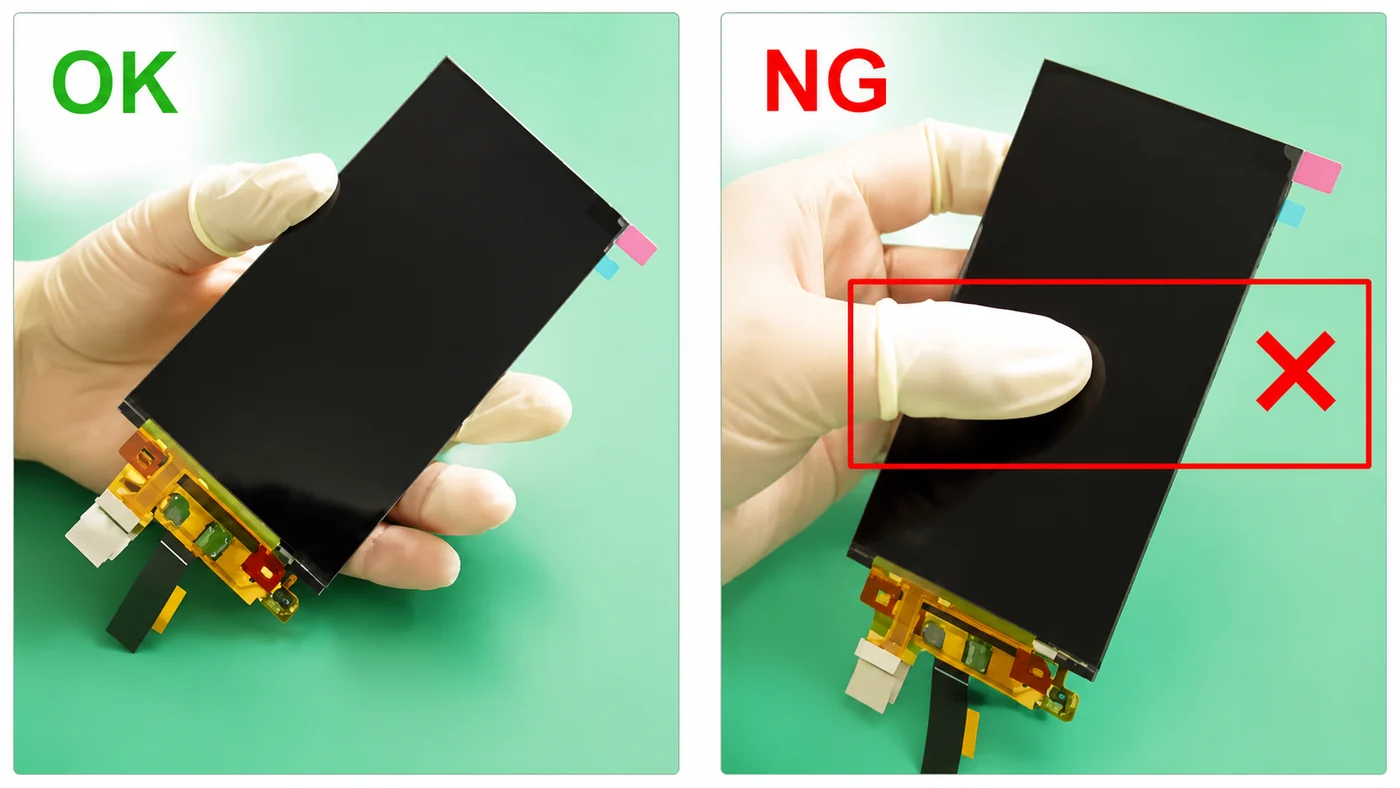
3. Evite presionar el área activa durante la separación y la manipulación
Durante la separación o rotura controlada del LCD, los operarios pueden presionar en un lugar incorrecto si las instrucciones no son claras. Presionar el área activa aumenta la posibilidad de desplazamiento de los espaciadores y daño del PI. El método más seguro es ejercer presión a lo largo de la línea de corte o del borde apoyado, no sobre el área de visualización.
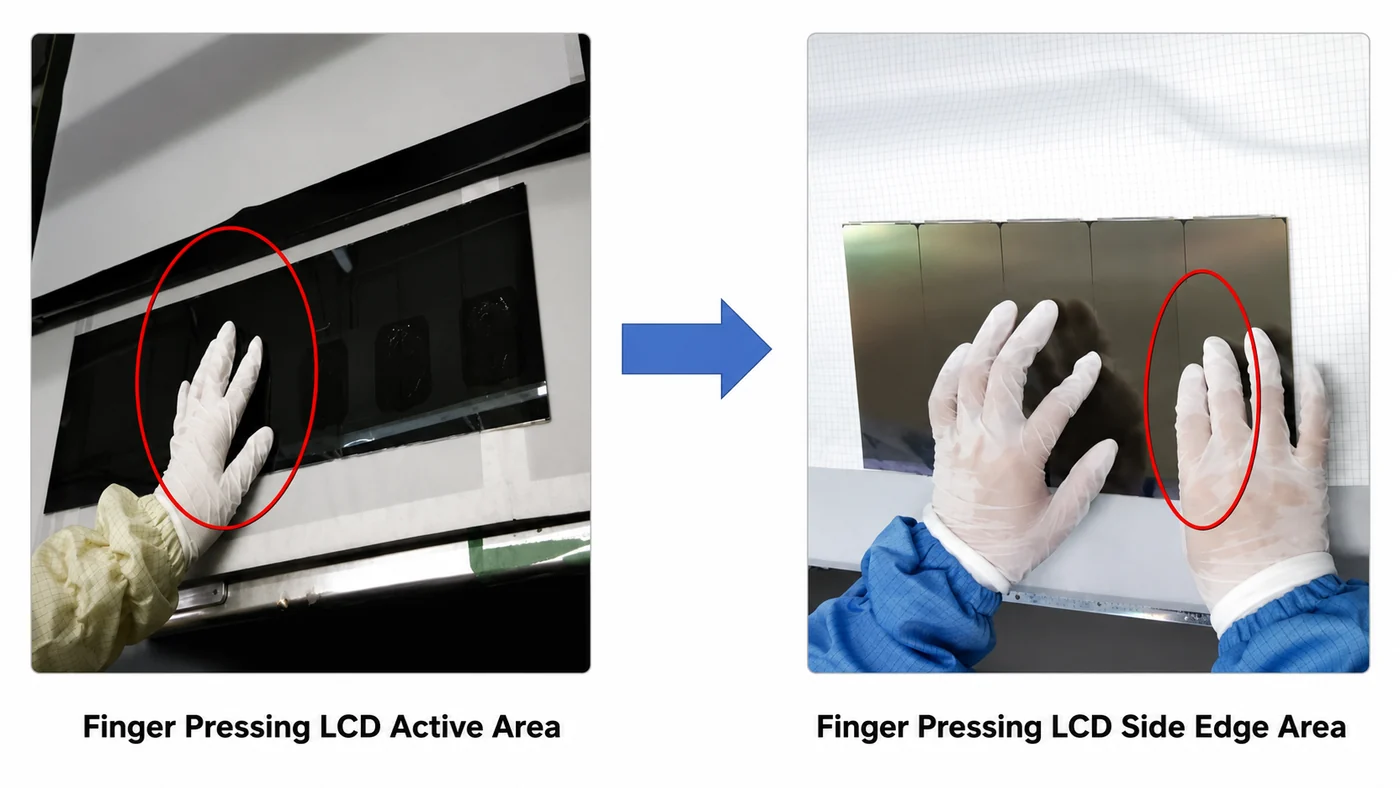
La misma lógica se aplica durante la transferencia. Los operadores deben sujetar los bordes laterales largos del módulo y evitar presionar el área de visualización central. Es un control simple, pero a menudo es donde el daño por presión entra en la producción.
4. Ajuste los parámetros de laminación y unión
Durante la fijación de la película, la unión del panel táctil y del cristal de cubierta, o durante la laminación entre superficies rígidas, importan la presión, el desplazamiento de inserción, la velocidad, el nivel de vacío, el tiempo de unión y la planitud de la plataforma. Una partícula dura sobre la plataforma puede convertirse en un punto de presión local. En paneles de alta resolución o vidrio delgado, esto puede bastar para generar mura rojo/azul aunque la presión global de unión parezca normal.
Un buen control del proceso debe incluir la limpieza de la plataforma, la planitud del útil, la distribución de presión, el espesor del conjunto de materiales y la inspección con pantalla negra después de la unión. Si aparece un defecto tras la unión, el equipo debe comparar las imágenes anteriores y posteriores antes de atribuirlo a la celda LCD.
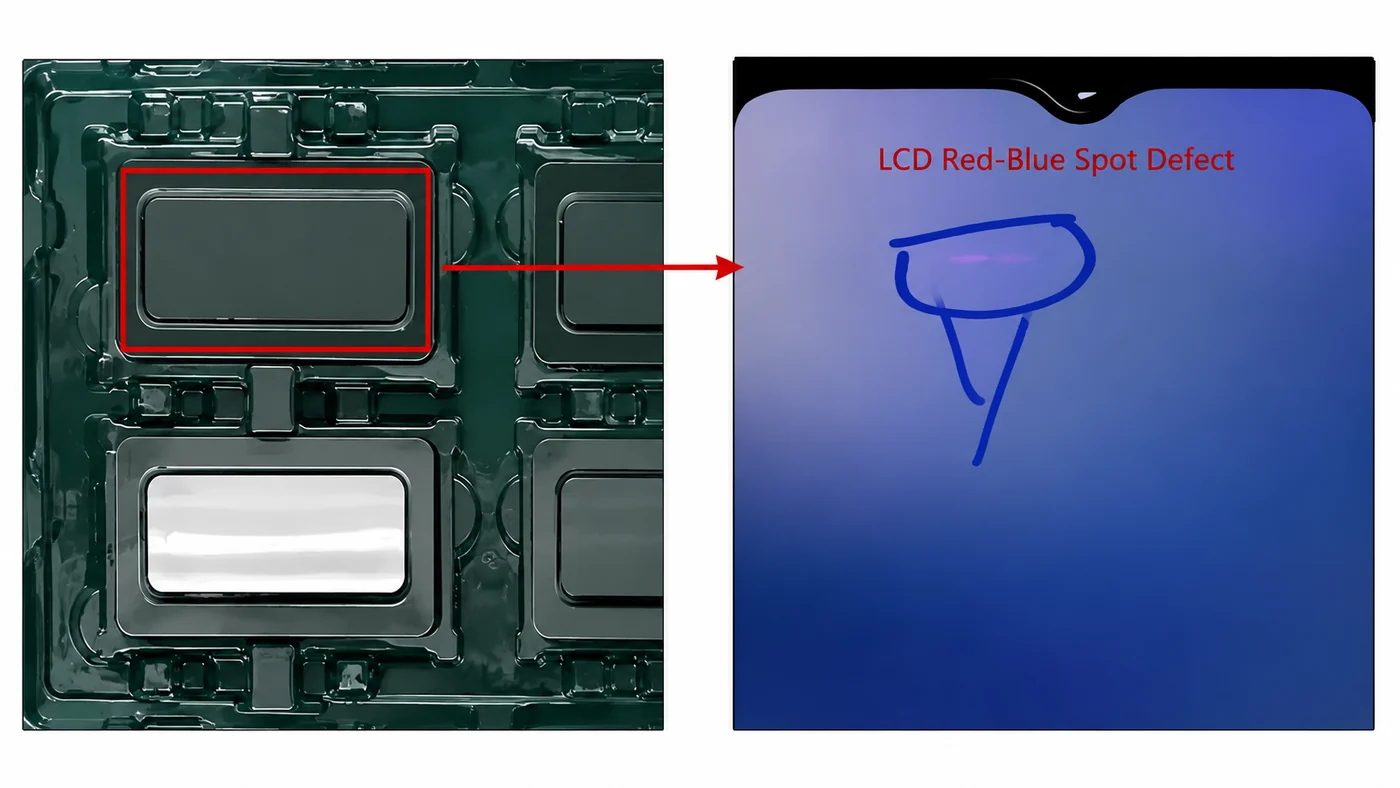
5. Compruebe el espacio libre de la bandeja y el envasado al vacío
Los módulos TFT LCD pequeños y medianos suelen colocarse en bandejas blíster y bolsas antiestáticas que después se envasan al vacío. Si la bandeja deja poca holgura en la dirección Z, la fuerza del vacío puede presionar su superficie contra el módulo LCD. El resultado puede parecer un defecto del panel aunque el daño se haya producido durante el embalaje.
Qué incluir en una RFQ o solicitud de análisis de fallos
Cuando aparece mura roja/azul, el proveedor necesita más de una foto de defecto. La pregunta útil no es solo “¿Puede reemplazar el LCD?”, sino “¿Dónde entró la presión en el proceso y cómo se puede controlar la próxima vez?”
Para un proyecto nuevo, incluya los siguientes datos en la solicitud de presupuesto de módulos LCD TFT o en la solicitud de análisis de fallos:
- Tamaño del panel, resolución, modo de visualización, espesor del vidrio y conjunto final de capas del módulo.
- Fotos con pantalla negra, pantalla blanca y alimentación desconectada.
- Si el defecto aparece antes o después de la laminación, unión, embalaje o transporte.
- Presión de laminación, nivel de vacío, tiempo de unión, planitud de la plataforma y método de limpieza.
- Método de manipulación, estructura de la bandeja, condiciones del embalaje al vacío y holgura de la bandeja en dirección Z.
- Método de ensayo de presión: fuerza, tamaño de la punta de goma, útil de apoyo, punto de presión, duración y criterios de aceptación.
Esta información ayuda al equipo de ingeniería a distinguir entre debilidades del diseño de la celda, presión del proceso de montaje, esfuerzos del embalaje y daños por manipulación del cliente. También ofrece a ambas partes una base más clara para los criterios de aceptación. Para controlar los riesgos del proyecto de forma más amplia, compare la revisión del defecto con la lista de comprobación de riesgos de proyectos LCD personalizados y el lista de riesgos de abastecimiento de módulos LCD.
Dónde encaja esto en la biblioteca de ingeniería
Este caso de mura rojo/azul pertenece al área de control de calidad de la base de conocimientos sobre módulos TFT LCD. Para consultar el proceso general, los detalles de RFQ y los temas relacionados con la estructura TFT-LCD, utilice el Centro de Recursos de Ingeniería como punto de entrada principal.
Para proyectos HMI en los que deban revisarse conjuntamente los riesgos de presión, unión, carcasa y ciclo de vida, consulte nuestros módulos de pantalla TFT LCD industriales.
Conclusión
El mura rojo/azul de TFT LCD es generalmente un defecto óptico relacionado con la presión, no una simple falla eléctrica. El mecanismo típico es la deformación del vidrio, el movimiento del fotoespaciador, el rasguño de la capa de alineación PI y la fuga de luz local de los subpíxeles afectados. El riesgo aumenta con paneles más grandes, vidrio más delgado, mayor transmitancia y márgenes de matriz negra más estrechos.
La mejor prevención es práctica: elegir una estructura de panel con suficiente margen frente a la presión, controlar el espesor tras el adelgazamiento, evitar la presión sobre el área activa durante la manipulación y separación, ajustar los parámetros de unión y diseñar el embalaje con holgura suficiente. Para los equipos de ingeniería, el objetivo no es solo identificar el defecto, sino eliminar el mecanismo de presión que lo provocó.
¿Necesita una revisión de defectos de TFT LCD?
SuccessLCD puede ayudar a revisar los defectos de módulos TFT LCD, los diseños sensibles a la presión, los riesgos de unión y los requisitos de embalaje antes de la producción en serie. Empiece por la página de módulos LCD TFT o envíe los detalles del proyecto a través de la página de contacto.


