Mura vermelha/azul em TFT LCD: causa raiz e prevenção
Um caso de mura vermelha/azul em TFT LCD costuma começar como uma reclamação de qualidade: uma mancha local vermelha, azul ou de cores misturadas aparece no display, mais visível em uma tela preta. Em muitos projetos de módulos, isso não é um problema de interface ou configuração de cor do software. Trata-se de dano óptico relacionado à pressão dentro da célula LCD.
Essa distinção é importante. Se o problema for tratado como um problema de IC do driver, dados RGB ou firmware, a equipe pode passar dias verificando o caminho errado. Se o sintoma mudar com o mapeamento de dados ou o tempo, comece com o guia de interfaces TFT LCD. Se a marca permanecer visível como um defeito óptico local, reveja o módulo TFT LCD personalizado junto com a espessura do vidro, o projeto da célula, a pressão de laminação, o método de manuseio e a folga na embalagem.
Diagnóstico de campo: quando a mura vermelha/azul é visível mesmo sem a tensão de condução, o primeiro suspeito deve ser dano mecânico da pressão. O caminho mais comum é a deformação do vidro, o movimento do foto-espaçador, o arranhão da camada de alinhamento PI e o vazamento de luz local.
Como se apresenta a mura vermelha/azul em TFT LCD
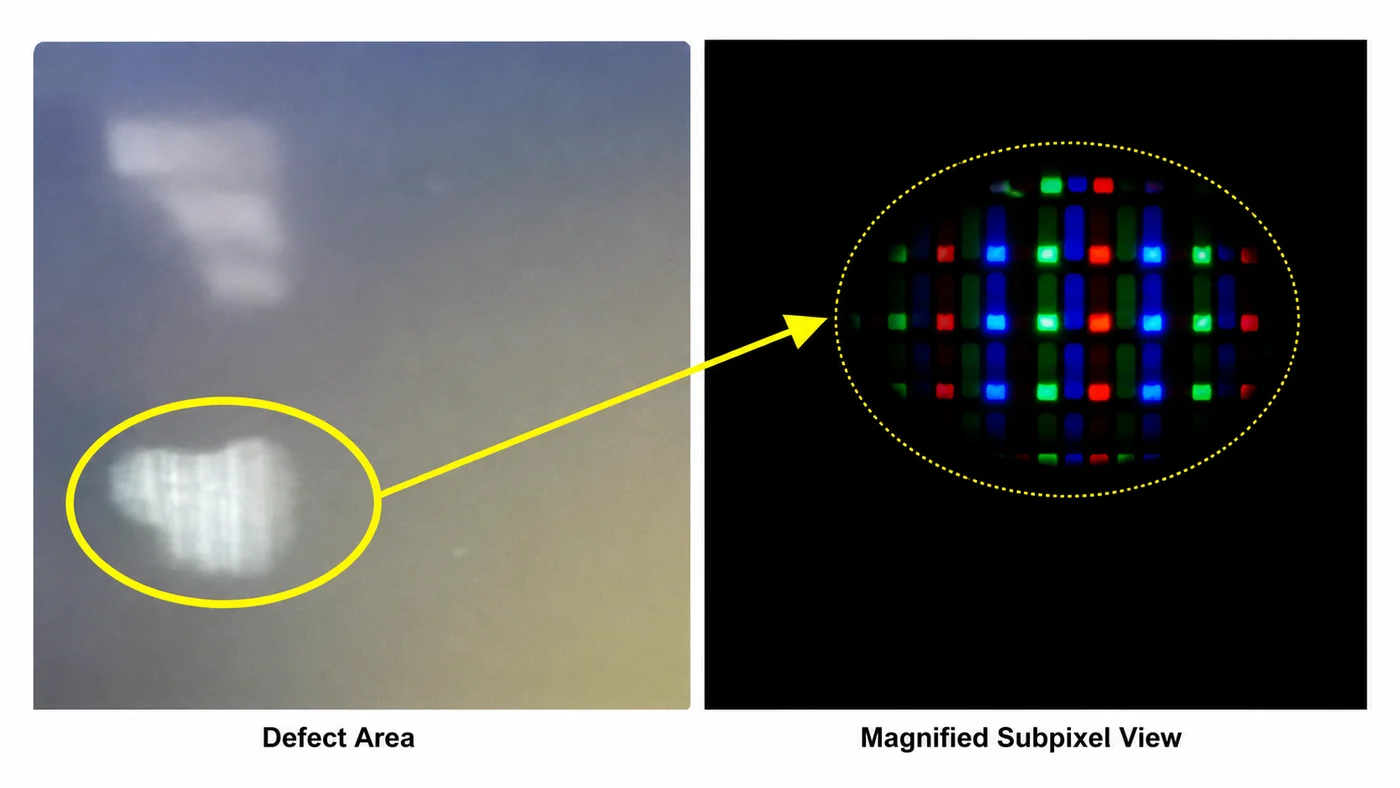
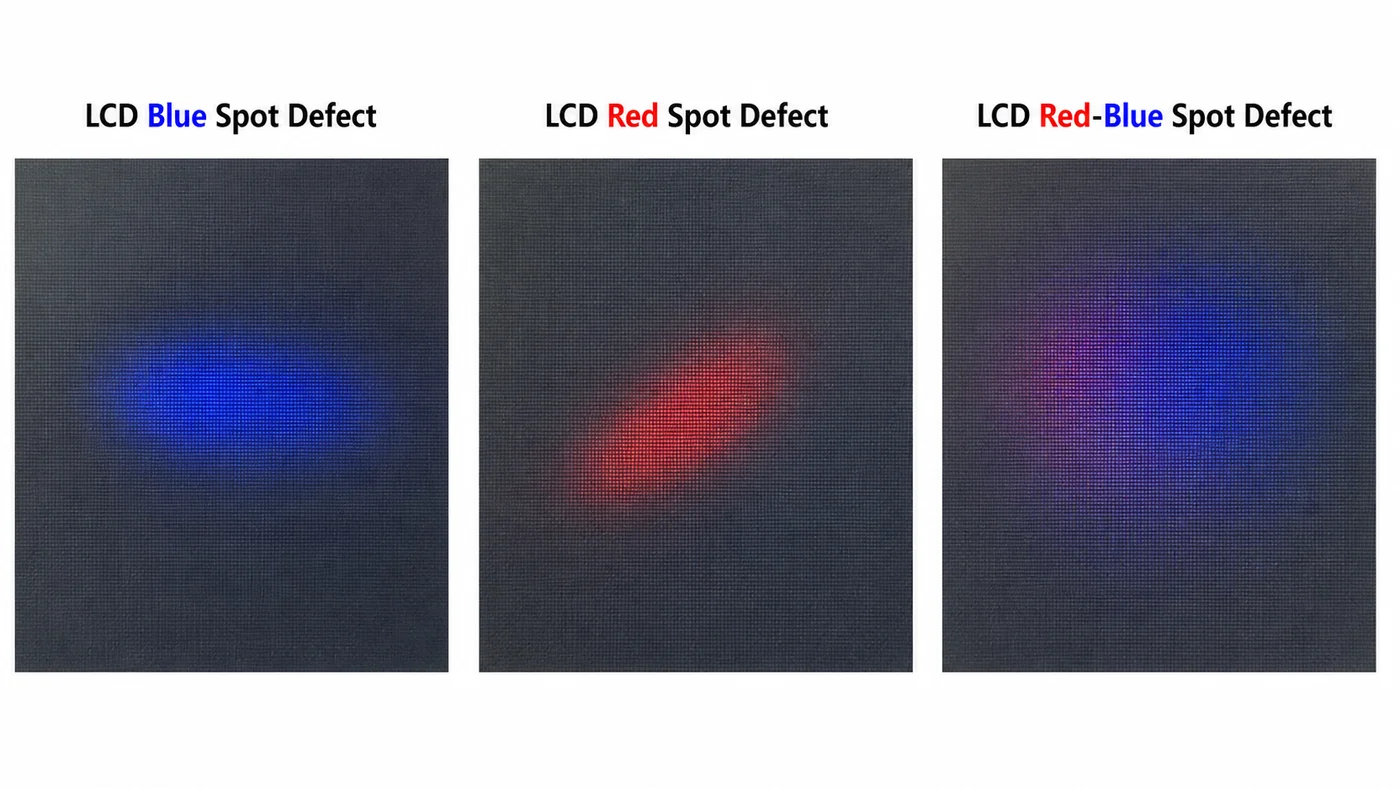
Mura vermelha/azul é uma área local anormal do display que aparece vermelha, azul ou vermelho-azul em vez de acompanhar a imagem desejada. Pode parecer uma mancha irregular de cor, uma mancha difusa ou uma mudança local de cor. Em geral, é mais visível em tela preta porque os pixels afetados deixam passar luz ou apresentam comportamento óptico anormal.
Uma pista prática é verificar se a marca continua visível quando o painel não está sendo acionado. Se a área anormal puder ser vista mesmo sem tensão, é menos provável que a causa seja exclusivamente uma falha de sinal, temporização ou interface. Deve-se investigar o histórico de pressão do módulo, incluindo separação do vidro, manuseio, colagem, projeto das bandejas e embalagem a vácuo.
Como a pressão cria Mura de cor dentro da célula
O mecanismo principal é mecânico. Uma força externa flexiona ou comprime o substrato de vidro. Quando combina pressão vertical e deslizamento horizontal, o fotoespaçador interno pode se mover contra a camada de alinhamento. Se a camada de alinhamento PI for riscada, o cristal líquido deixa de se alinhar normalmente naquela região.
Em um display do tipo IPS normalmente preto, danos ao alinhamento podem causar vazamento local de luz em uma tela preta. Como cada pixel contém subpixels vermelhos, verdes e azuis, uma pequena falha local de alinhamento pode aparecer como mancha colorida, em vez de uma marca branca.
Três termos são úteis aqui:
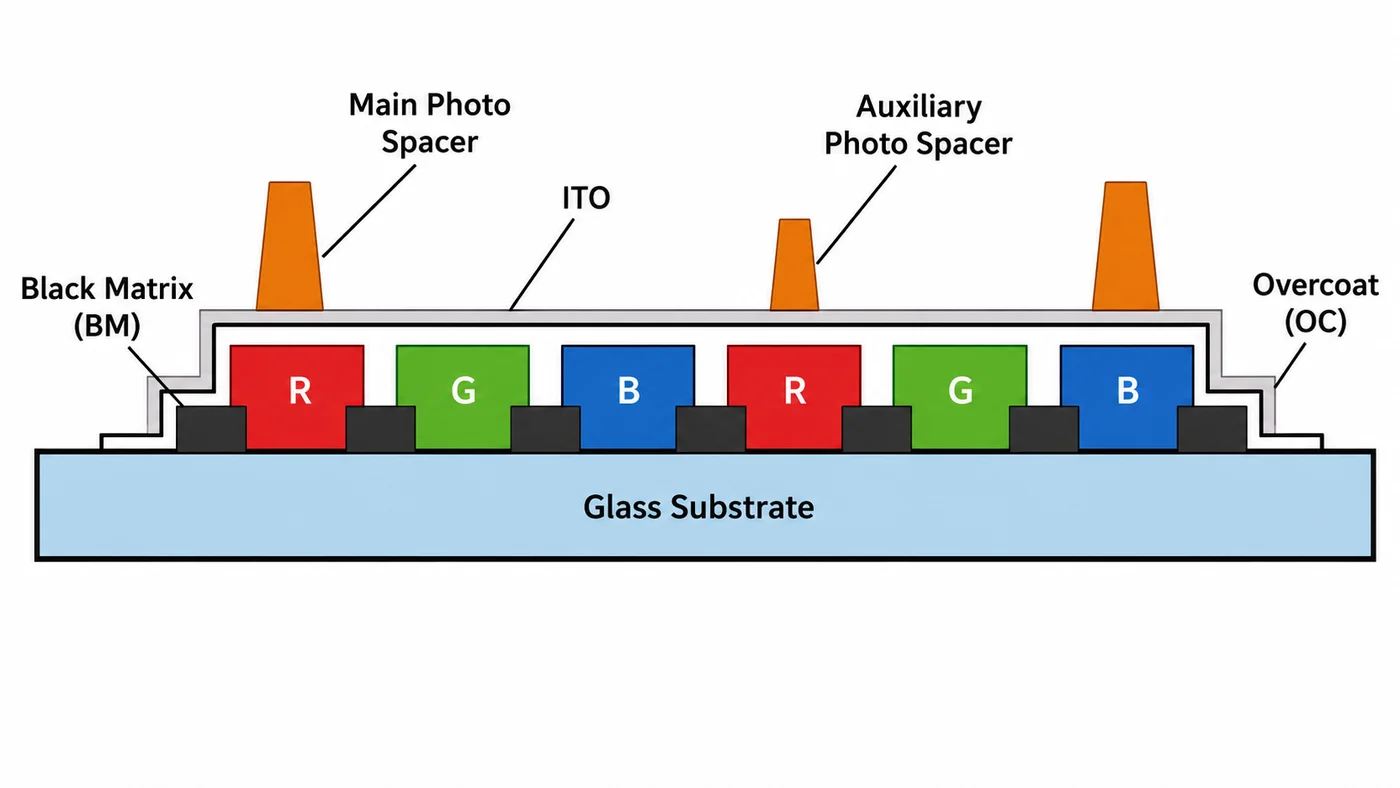
- BM, ou matriz preta: a área opaca do lado do filtro de cor que mascara regiões que não emitem luz ou não exibem imagem.
- Camada de alinhamento PI: a camada de poliimida que controla a direção inicial de alinhamento de cristal líquido.
- PS principal e sub PS: fotoespaçadores que ajudam a manter o espaçamento da célula. Os principais desempenham a maior parte da função de sustentação desse espaço; os auxiliares fornecem suporte adicional sob compressões maiores.
Mura de cor única vs Mura multicolorido
Na análise de falhas, ajuda a separar mura de uma cor de mura multicolorida. A diferença não é apenas visual. Muitas vezes, aponta para a gravidade da pressão diferente e comportamento diferente do espaçador.
Mura de uma cor: menor pressão e deslocamento do espaçador principal
Quando a força externa é relativamente pequena, o fotoespaçador principal pode ser comprimido e deslocado lateralmente, enquanto o auxiliar ainda não toca nem risca a camada PI da mesma forma. O espaçador principal sai da área protegida pela matriz preta em direção a uma área ativa de subpixel e risca a camada PI.
A região danificada da camada PI perde sua capacidade de ancoragem. O alinhamento local do cristal líquido se torna anormal, e o subpixel afetado deixa vazar luz. Dependendo da direção do deslocamento do espaçador e da região de subpixel exposta, o defeito pode aparecer vermelho, azul ou com outra cor dominante única.
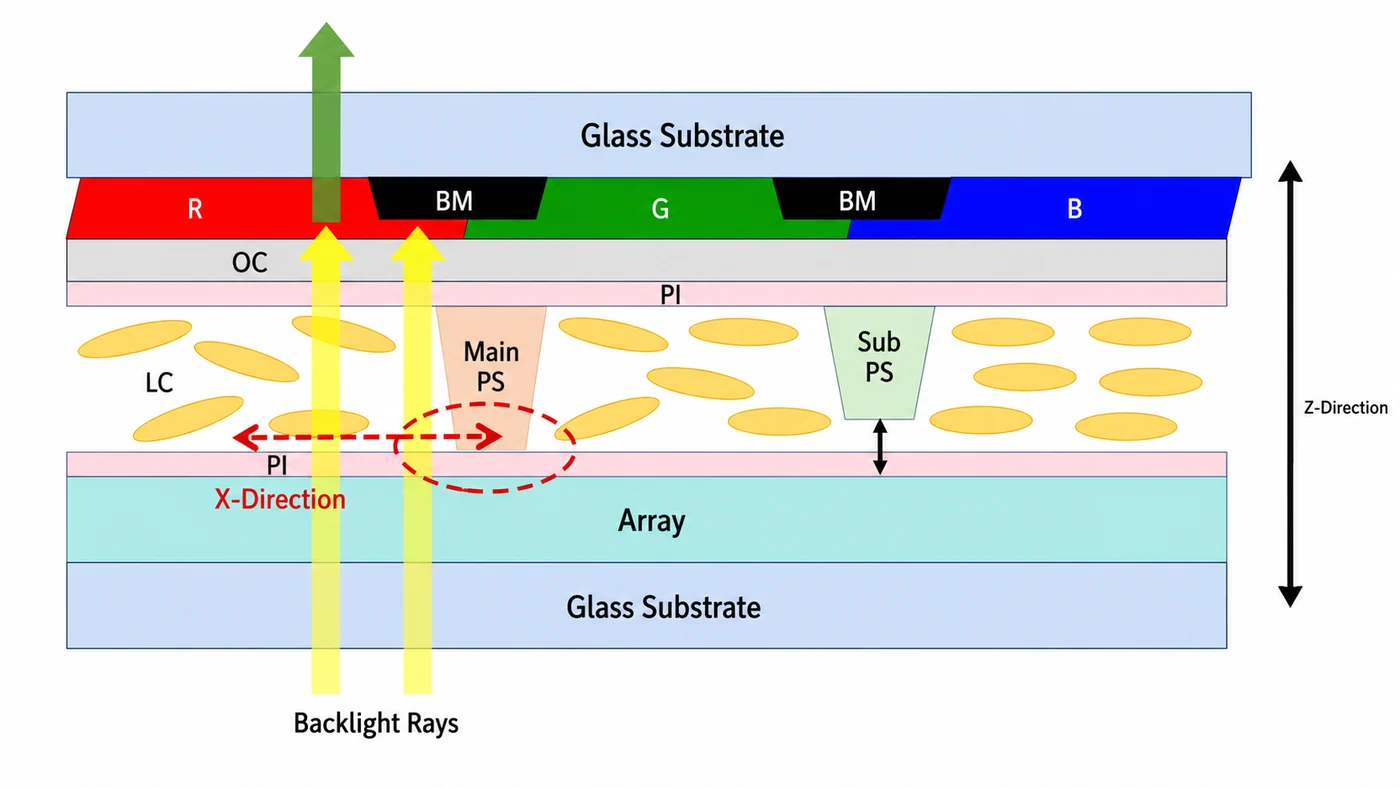
Mura multicolorida: maior pressão e riscos causados pelos espaçadores principais e auxiliares
Quando a pressão aumenta, a deformação do espaçador principal pode exceder a diferença de altura entre o espaçador principal e o espaçador auxiliar. Nesse ponto, os espaçadores principais e auxiliares podem arranhar a camada PI. O resultado não é mais uma única marca de cor localizada; várias áreas de subpixel podem ser afetadas, de modo que o defeito aparece como mura vermelho-azul ou multicolorida.
Como os espaçadores auxiliares são geralmente mais numerosos do que os espaçadores principais, a compressão severa pode criar pontos de defeito mais dispersos. É por isso que a pressão de embalagem ou manuseio pode produzir um padrão de marca de cor mais amplo em vez de um ponto limpo.
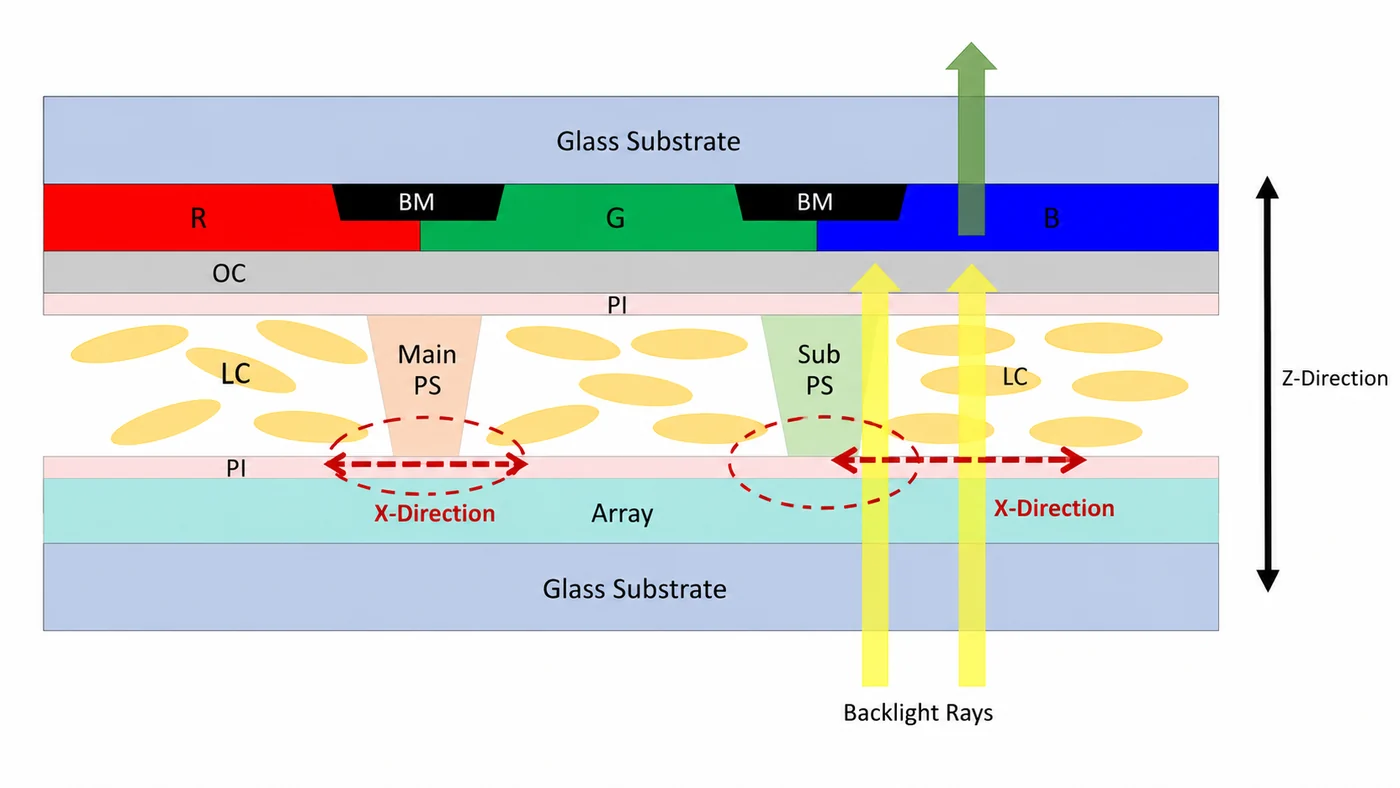
Por que os painéis LCD TFT modernos são mais sensíveis
Mura vermelho/azul é mais fácil de disparar quando o produto pressiona para vidro mais fino, tamanho de painel maior, maior transmitância ou maior resolução. Essas melhorias são úteis para o dispositivo final, mas reduzem a margem mecânica se o processo do módulo não for ajustado ao mesmo tempo.
| Tendência de design ou processo | Por que aumenta o risco | Controle de engenharia |
|---|---|---|
| Painel LCD maior | Uma área de vidro maior é mais fácil de pressionar, dobrar ou torcer durante a transferência, montagem e inspeção. | Use áreas de suporte de manuseio maiores e evite a pressão pontual na área ativa. |
| Vidro mais fino | O vidro fino tem uma resistência mais baixa à deformação sob a mesma força externa. | Mantenha a espessura após o afinamento dentro de uma faixa controlada, especialmente em aplicações de maior risco. |
| Maior transmitância | Projetos com maior razão de abertura ou transmitância podem reduzir o número de espaçadores ou a margem de sustentação. | Equilibre o alvo da transmitância com densidade do espaçador e resistência de pressão. |
| Uma resolução mais alta | A largura de matriz preta mais estreita dá menos margem de máscara quando o espaçador se desloca. | Revise a margem BM e a localização do espaçador durante a seleção do painel e a revisão da qualidade. |
Para mais informações sobre o vidro, o TFT e o conjunto do filtro de cor, consulte os artigos: estrutura final do substrato de matriz TFT-LCD e materiais da matriz TFT-LCD.
Controles de processo que reduzem o risco de Mura vermelho/azul
Uma vez esclarecido o mecanismo, a prevenção é direta: melhorar a resistência do painel à pressão quando viável e eliminar pressão desnecessária no processo do módulo. O risco não é controlado por uma única estação; deve ser avaliado ao longo de todo o processo de fabricação de módulos TFT LCD.
1. Melhorar a resistência à pressão do painel
Um substrato de vidro mais forte pode melhorar a resistência à deformação, mas pode aumentar o custo do painel. Aumentar a densidade do espaçador principal e auxiliar também pode melhorar a resistência à pressão, mas pode reduzir a transmitância óptica. O alvo do projeto tem que equilibrar o brilho, a transmitância, a espessura, a força, e o custo.
Muitos projetos utilizam um teste de pressão do LCD para avaliar sua sensibilidade. Uma meta específica de cliente pode ser, por exemplo, ausência de mura, manchas de cor ou vazamento de luz visíveis após uma carga definida, como 60 N. Esse valor não deve ser tratado como regra universal. Força, penetrador, posição, duração, imagem de avaliação e critérios de aceitação devem constar na especificação do cliente.
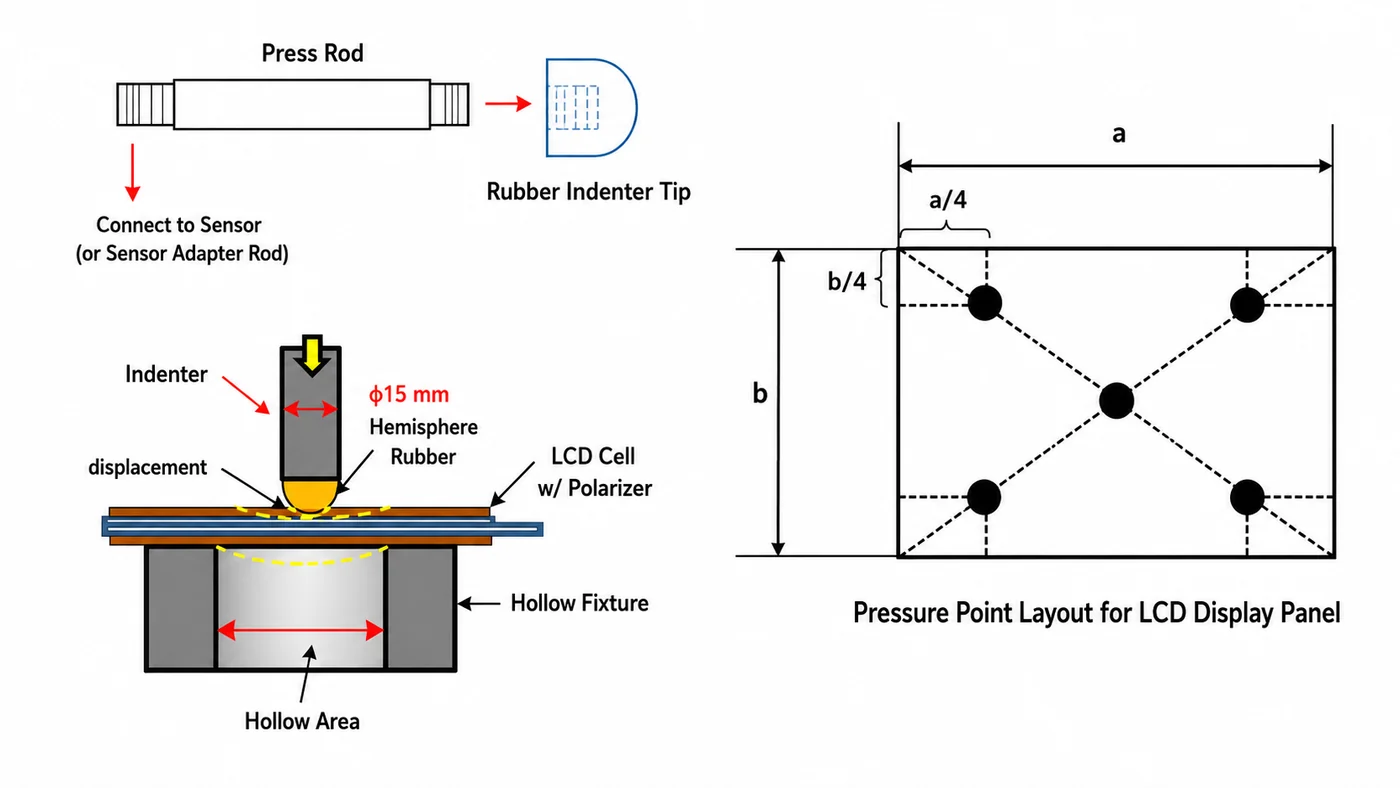
2. Controle a espessura após o afinamento do vidro
Muitos substratos de vidro de TFT e de filtro de cor são processados com maior espessura nas etapas iniciais da fabricação para preservar o rendimento; depois são afinados para o módulo final. Em painéis de celulares e tablets, a espessura de cada substrato após o afinamento costuma ficar em torno de 0.15 a 0.25 mm. Quando o vidro fica muito fino, o risco de mura vermelha/azul cresce acentuadamente sob pressão de manuseio.
Se o dispositivo puder tolerar isso, manter a espessura total do LCD perto do meio ou do lado superior da faixa aprovada dá uma melhor margem mecânica. Isto é especialmente relevante para displays maiores, dispositivos portáteis e produtos que exigem embalagem a vácuo ou colagem óptica.
3. Evite pressão na área ativa durante a separação e o manuseio
Durante a separação ou fratura controlada do LCD, os operadores podem pressionar o local errado se a instrução de trabalho não for clara. Pressionar a área ativa do display aumenta a chance de deslocamento dos espaçadores e danos à camada PI. O método mais seguro é pressionar ao longo da linha de corte ou da borda apoiada, e não na área do display.
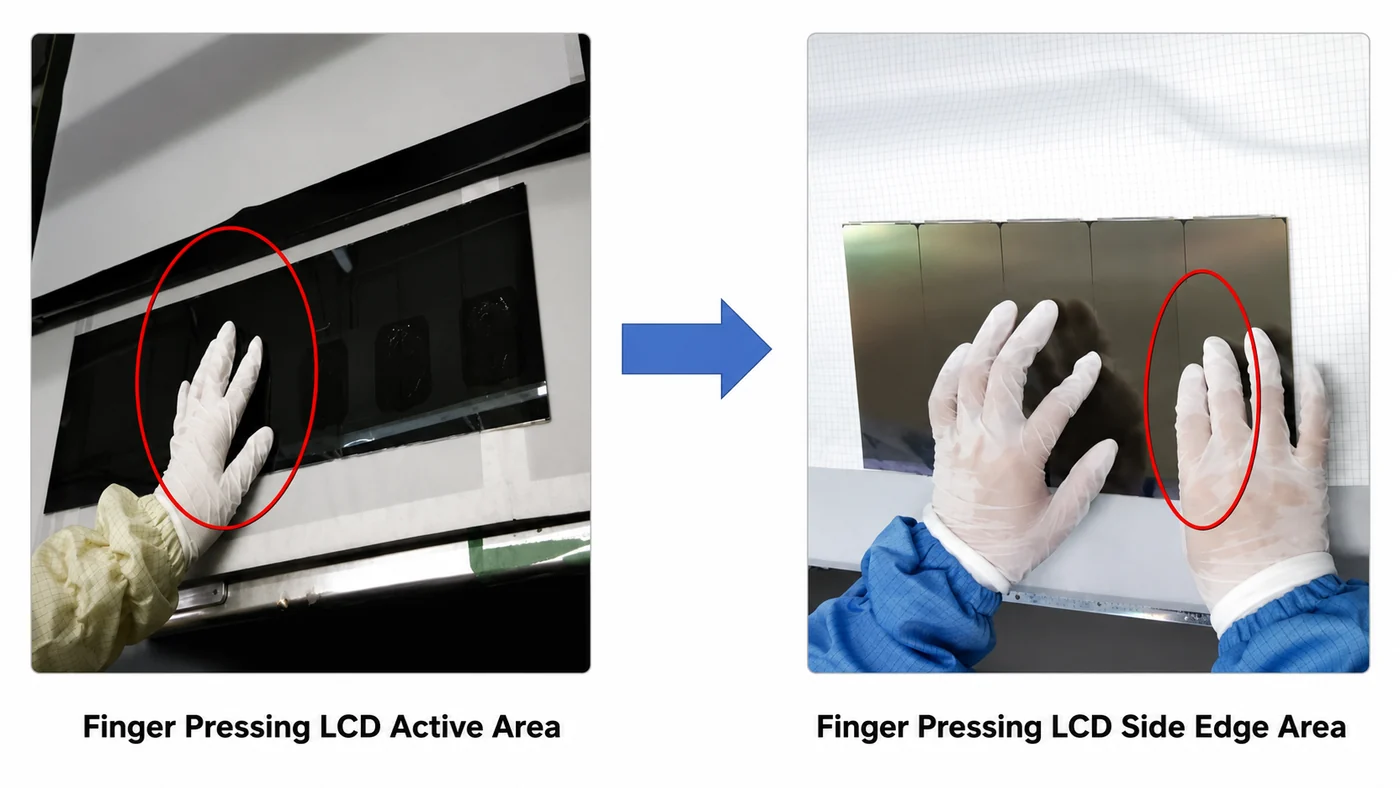
A mesma lógica se aplica durante a transferência. Os operadores devem segurar as bordas laterais longas do módulo e evitar pressionar a área de exibição central. É um controle simples, mas é muitas vezes onde os danos por pressão entram na produção.
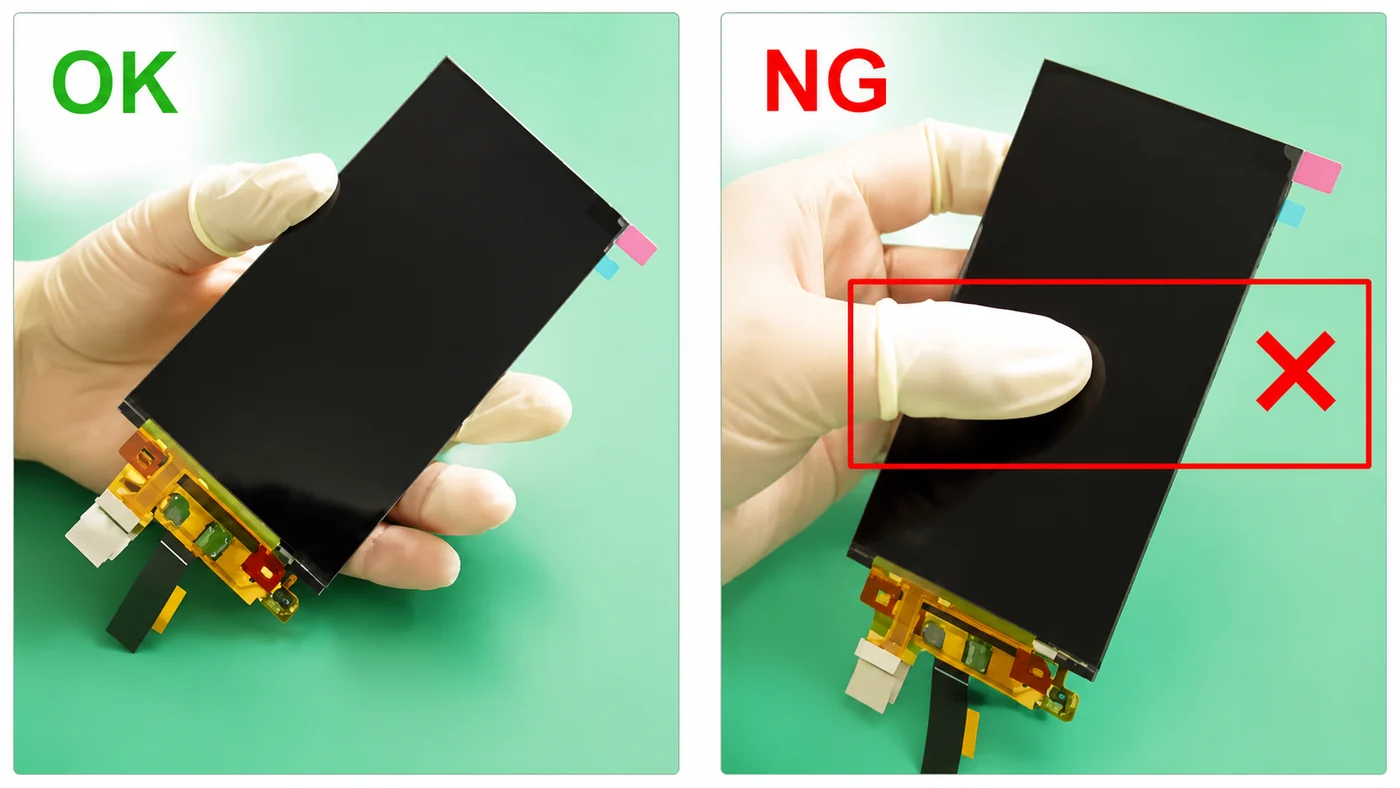
4. Ajuste os parâmetros de laminação e colagem
Durante a fixação do filme, colagem do painel de toque e da lente de cobertura, ou laminação entre superfícies rígidas, são importantes a pressão, o deslocamento de inserção, a velocidade, o nível de vácuo, o tempo de colagem e a planicidade da plataforma. Uma partícula dura na plataforma pode criar um ponto de pressão localizado. Em painéis de alta resolução ou vidro fino, isso pode bastar para produzir mura vermelha/azul mesmo quando a pressão geral de colagem parece normal.
Um bom controle de processo deve abranger limpeza da plataforma, planicidade do dispositivo de fixação, distribuição de pressão, espessura do conjunto de materiais e inspeção em tela preta após a colagem. Se o defeito aparecer após a colagem, a equipe deve comparar imagens anteriores e posteriores ao processo antes de atribuir a causa à célula LCD.
5. Verificar a folga da bandeja e embalagem a vácuo
Módulos TFT LCD pequenos e médios costumam ser acondicionados em bandejas blister, colocados em sacos antiestáticos e embalados a vácuo. Se a bandeja deixar pouca folga na direção Z, a força do vácuo pode pressionar sua superfície contra o módulo LCD. O resultado pode parecer exatamente um defeito do painel, mesmo quando o dano foi introduzido na embalagem.
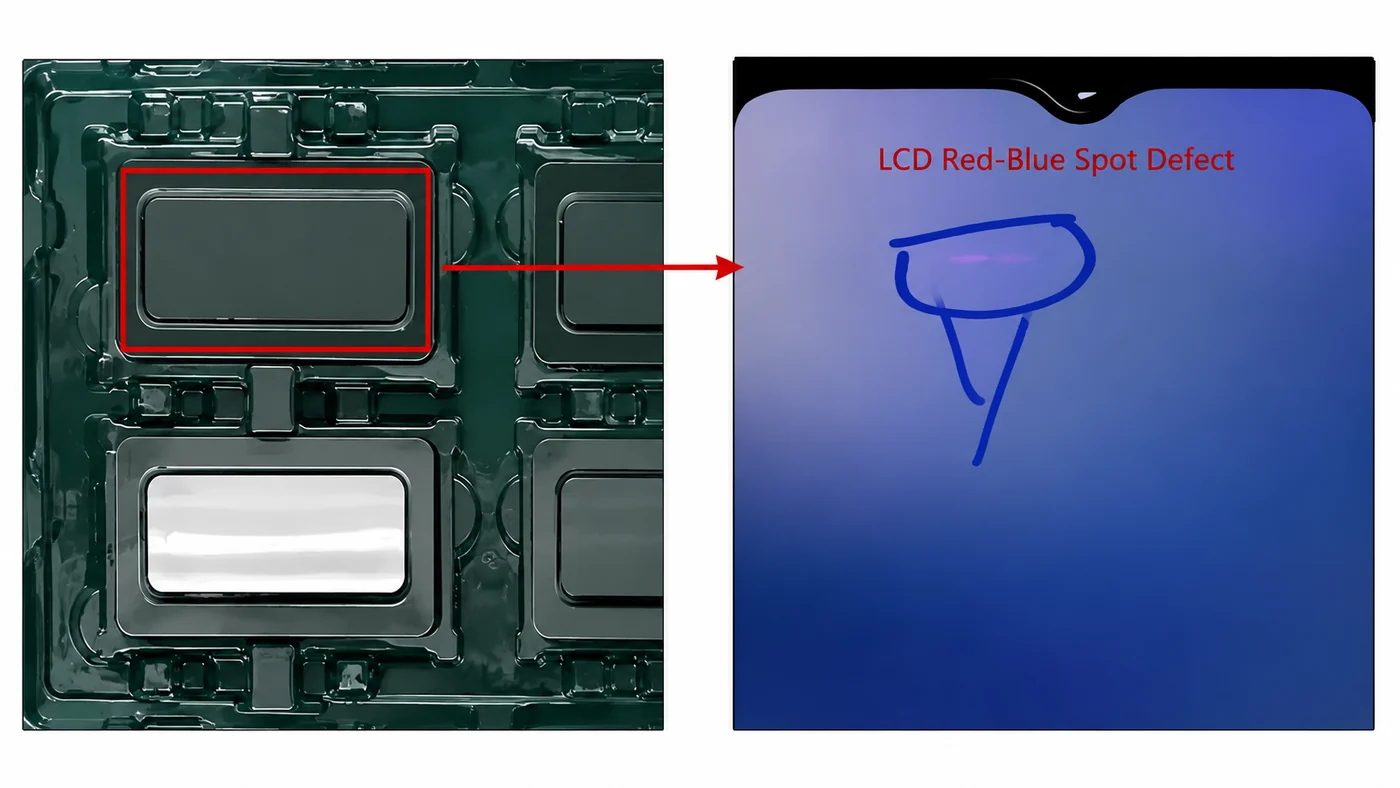
O que incluir em um RFQ ou solicitação de análise de falhas
Quando mura vermelho/azul aparece, o fornecedor precisa mais de uma foto do defeito. A pergunta útil não é apenas “Você pode substituir o LCD?”, mas “Onde a pressão entrou no processo e como ela pode ser controlada na próxima vez?”
Para um novo projeto, inclua os seguintes detalhes na RFQ de módulo TFT LCD ou pedido de análise de falha:
- Tamanho do painel, resolução, modo de visualização, espessura do vidro e pilha final do módulo.
- Fotos sob tela preta, tela branca e condições de desligamento.
- Se o defeito aparece antes ou depois da laminação, colagem, embalagem ou transporte.
- Pressão da laminação, nível de vácuo, tempo de ligação, nivelamento da plataforma e método de limpeza.
- Método de manuseio, estrutura da bandeja, condição de embalagem a vácuo e folga da bandeja na direção Z.
- Método de teste de pressão: força, tamanho da ponta de borracha, dispositivo de apoio, ponto de pressão, duração e critérios de aceitação.
Essas informações ajudam a engenharia a distinguir fragilidades do projeto da célula, pressão no processo do módulo, esforços da embalagem e danos de manuseio pelo cliente. Também oferecem às duas partes uma base mais clara para os critérios de aceitação. Para um controle mais amplo de riscos do projeto, compare a análise do defeito com a lista de verificação de risco de projeto LCD personalizado e a checklist de riscos no fornecimento de módulos LCD.
Onde isso se encaixa na biblioteca de engenharia
Este caso vermelho/azul de mura pertence ao lado do controle de qualidade da base de conhecimento do módulo de TFT LCD. Para o fluxo de processo mais amplo, detalhes de RFQ e tópicos de estrutura de suporte TFT-LCD, use o Centro de Recursos de Engenharia como o principal ponto de entrada.
Para projetos de HMI nos quais pressão, colagem, gabinete e riscos do ciclo de vida precisam ser avaliados em conjunto, consulte nossos Módulos de exibição TFT LCD industriais.
Conclusão
A mura vermelha/azul em TFT LCD geralmente é um defeito óptico relacionado à pressão, e não uma simples falha elétrica. O mecanismo típico envolve deformação do vidro, deslocamento dos fotoespaçadores, riscos na camada de alinhamento PI e vazamento local de luz pelos subpixels afetados. O risco aumenta em painéis maiores, vidros mais finos, maior transmitância e margens mais estreitas da matriz preta.
A prevenção é prática: escolher uma estrutura de painel com margem suficiente de resistência à pressão, controlar a espessura após o afinamento, evitar pressão na área ativa durante o manuseio e a separação, ajustar os parâmetros de colagem e projetar embalagens com folga suficiente. Para a engenharia, o objetivo não é apenas identificar o defeito, mas eliminar o caminho de aplicação da pressão que o causou.
Precisa de uma revisão de defeito TFT LCD?
A SuccessLCD pode ajudar a analisar defeitos em módulos TFT LCD, projetos sensíveis à pressão, riscos de colagem e requisitos de embalagem antes da produção em massa. Comece pela página de módulos TFT LCD ou envie os detalhes do projeto pela página de contato.


