Mura rouge/bleu des TFT LCD : cause racine et prévention
Un cas de mura rouge/bleu sur TFT LCD commence souvent par une réclamation qualité concrète : une tache locale rouge, bleue ou de couleurs mêlées apparaît, surtout sur fond noir. Dans de nombreux projets de modules, il ne s’agit ni d’un problème d’interface ni d’un réglage logiciel des couleurs, mais de dommages optiques liés à la pression dans la cellule LCD.
Cette distinction compte. Si le problème est attribué au circuit intégré de commande, aux données RGB ou au firmware, l’équipe peut passer des jours sur une mauvaise piste. Si le symptôme varie avec la correspondance des données ou le timing, commencez par le guide des interfaces LCD TFT. Si la marque reste visible comme défaut optique local, examinez le module TFT LCD personnalisé avec l’épaisseur du verre, la conception de la cellule, la pression de lamination, la méthode de manipulation et les jeux dans l’emballage.
Diagnostic sur le terrain: si un mura rouge/bleu reste visible même sans tension de commande, il faut d’abord envisager un dommage mécanique dû à la pression. Le mécanisme le plus courant associe déformation du verre, déplacement d’une photo-entretoise, rayure de la couche d’alignement PI et fuite lumineuse locale.
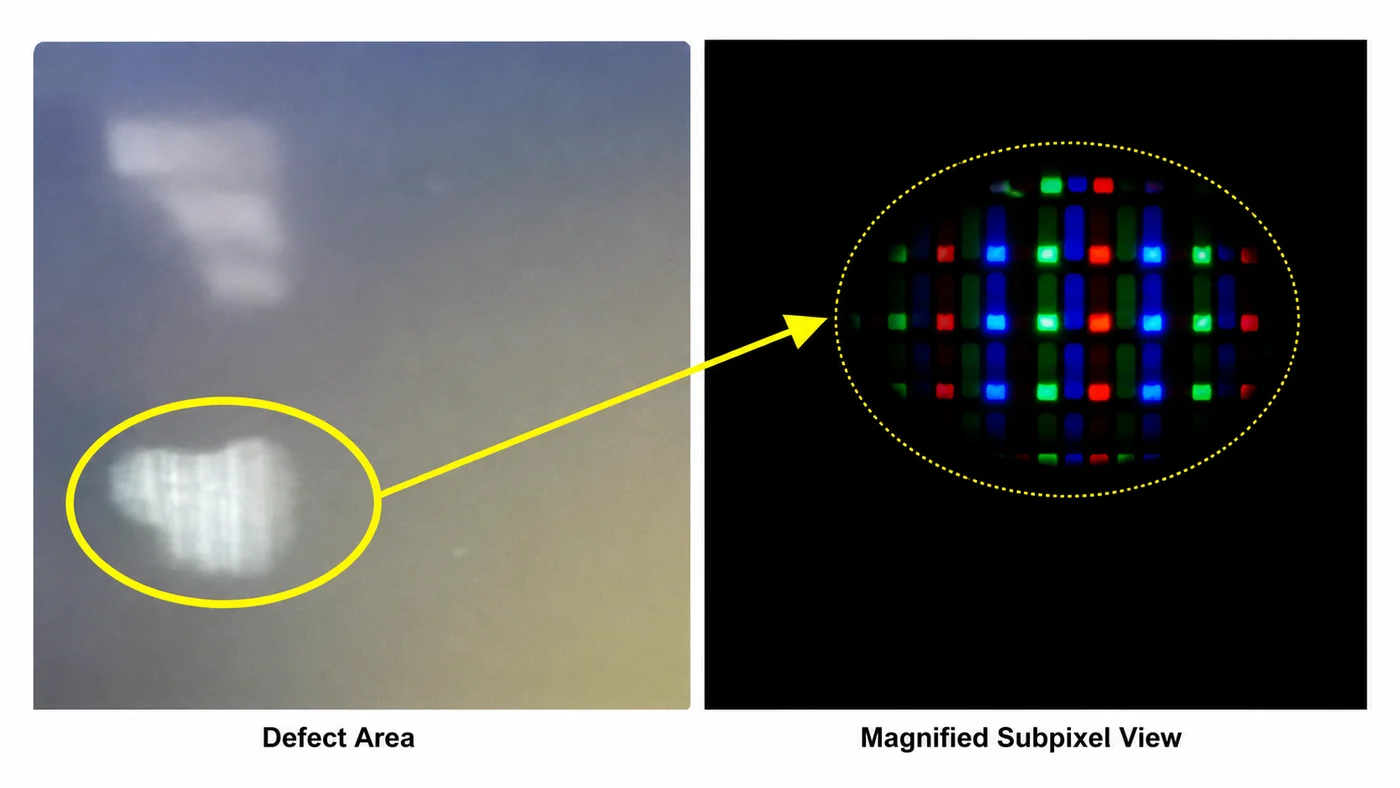
Aspect du mura rouge/bleu sur un TFT LCD
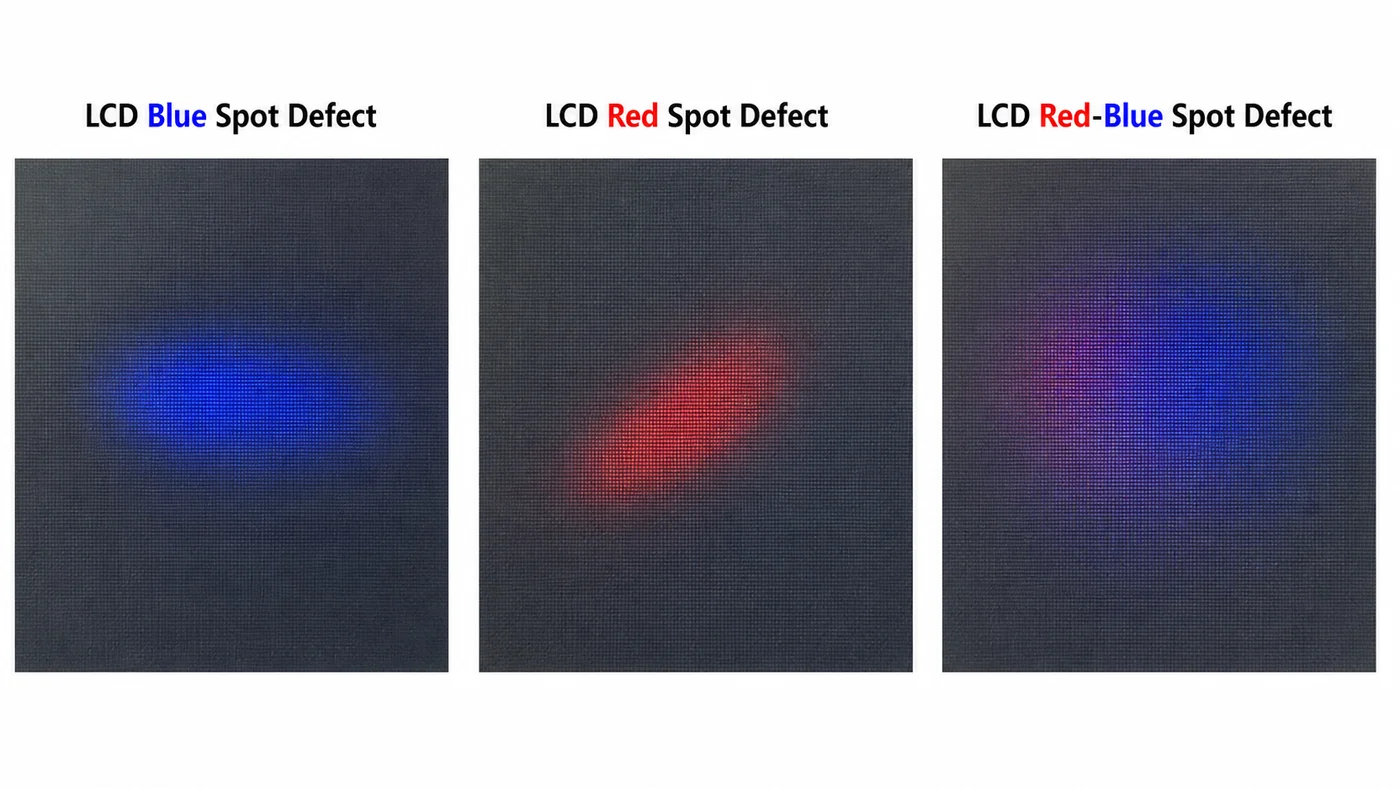
Le mura rouge/bleu désigne une zone d’affichage anormale qui apparaît rouge, bleue ou rouge-bleu au lieu de suivre l’image prévue. Il peut prendre la forme d’une tache irrégulière, d’une zone aux contours diffus ou d’une variation locale de couleur. Il est généralement plus visible sur fond noir, car les pixels concernés laissent fuir la lumière ou présentent un comportement optique anormal.
Un indice utile est la persistance de la marque lorsque la dalle n’est pas commandée. Si la zone anormale reste visible sans tension, une cause purement liée au signal, au timing ou à l’interface est moins probable. Examinez l’historique des pressions subies par le module : séparation des cellules, manipulation, collage, conception des plateaux et emballage sous vide.
Comment la pression crée la Mura de couleur à l’intérieur de la cellule
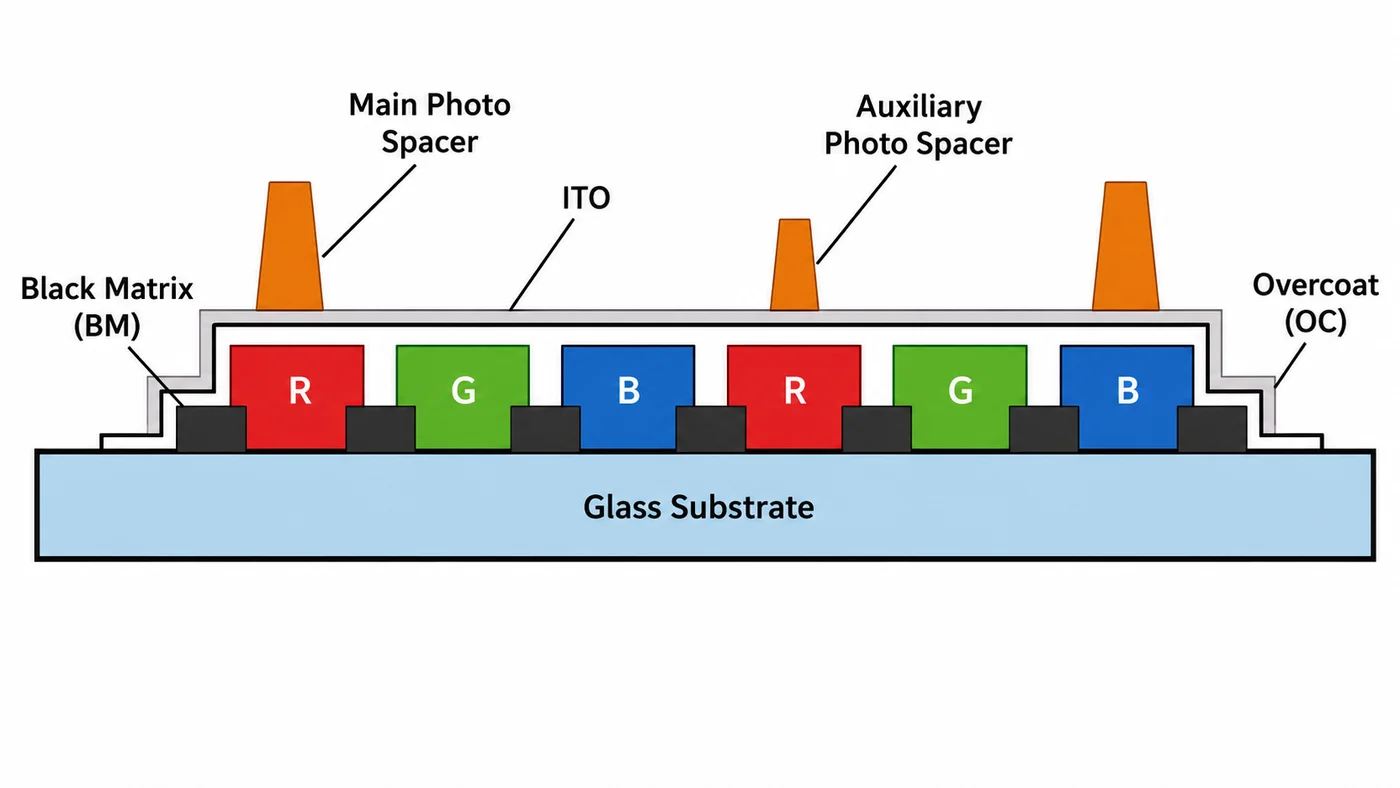
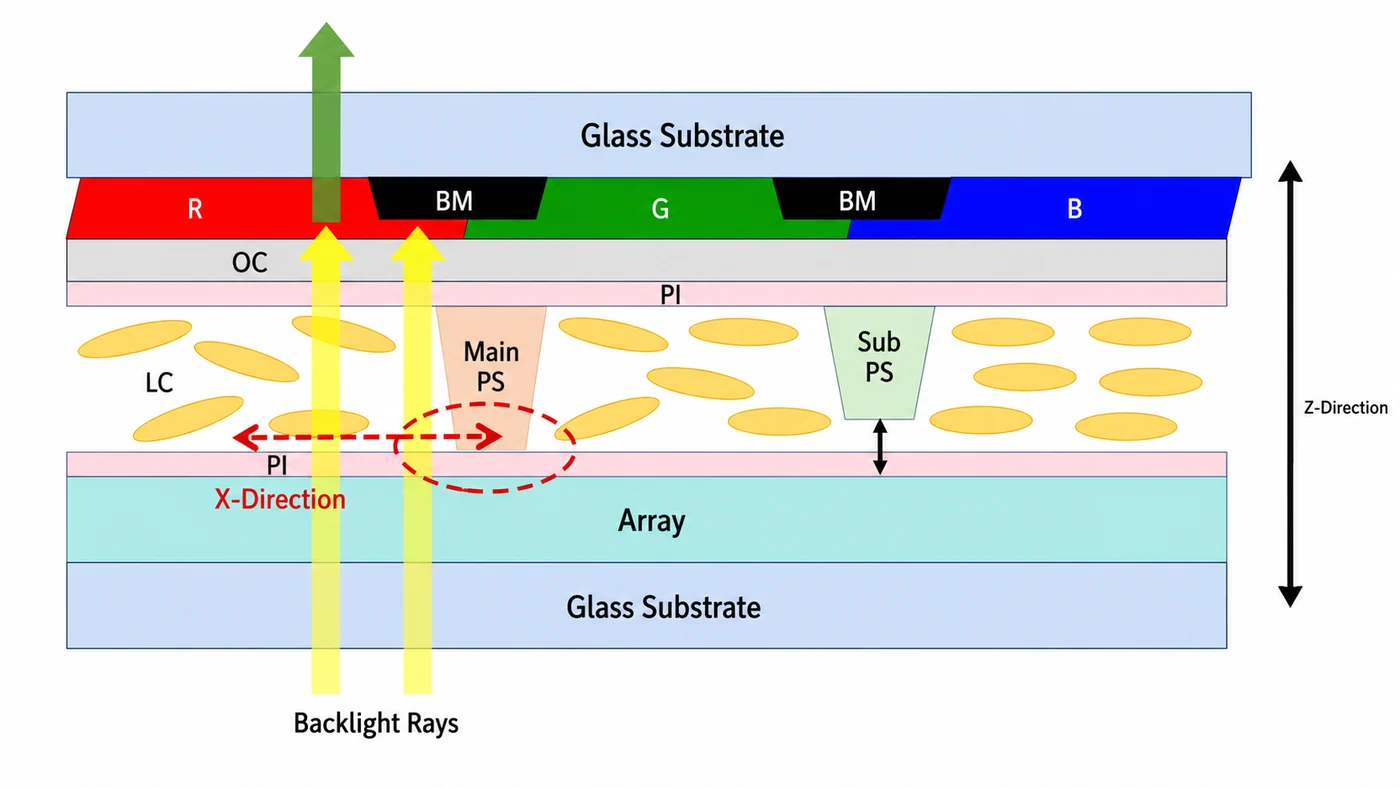
Le mécanisme est mécanique. Une force extérieure courbe ou comprime le substrat de verre. Lorsqu’elle combine pression verticale et glissement horizontal, la photo-entretoise interne peut se déplacer contre la couche d’alignement. Une fois la couche PI rayée, les cristaux liquides ne peuvent plus s’aligner normalement dans cette zone.
Dans un écran de type IPS à mode normalement noir, l’alignement endommagé peut provoquer une fuite lumineuse locale sur fond noir. Chaque pixel contenant des sous-pixels rouges, verts et bleus, un petit défaut local d’alignement peut apparaître comme une tache colorée plutôt que blanche.
Trois termes sont utiles ici:
- BM, ou matrice noire: la zone opaque du côté du filtre couleur qui masque les régions non émissives ou hors affichage.
- Couche d’alignement PI: la couche de polyimide qui fixe la direction initiale d’alignement des cristaux liquides.
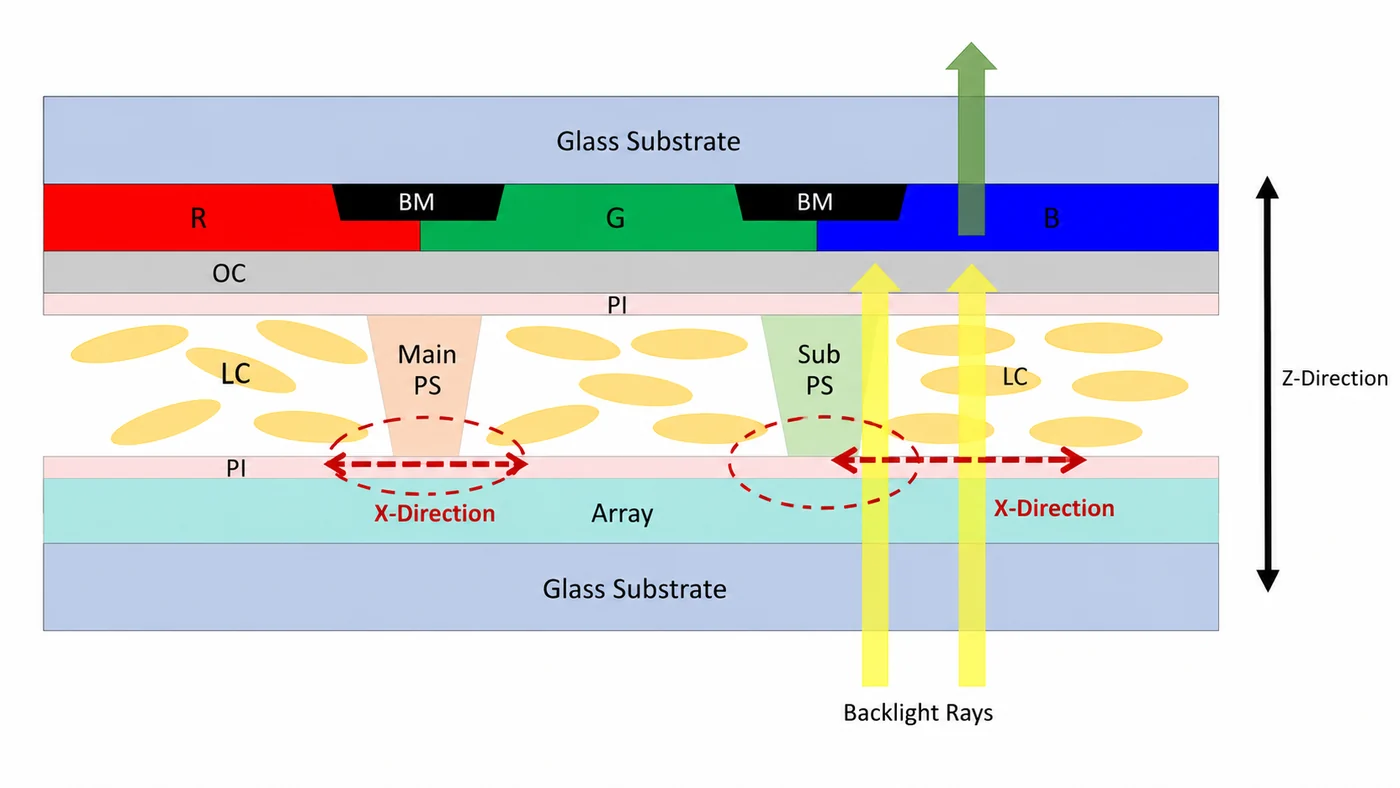
- Entretoises principales (Main PS) et auxiliaires (Sub PS) : des photo-entretoises qui contribuent au maintien de l’épaisseur de la cellule. Les principales assurent l’essentiel de ce maintien, tandis que les auxiliaires apportent un soutien supplémentaire sous une compression plus forte.
Mura monocolore vs Mura multicolore
En analyse de défaillance, il est utile de distinguer mura monocolore et multicolore. La différence n’est pas seulement visuelle : elle indique souvent des niveaux de pression et des comportements d’entretoises différents.
Mura monocolore : pression plus faible, déplacement de l’entretoise principale
Sous une force extérieure relativement faible, la photo-entretoise principale peut être comprimée et poussée latéralement, tandis que l’auxiliaire n’entre pas encore en contact avec la couche PI ou ne la raye pas de la même manière. L’entretoise principale quitte la zone protégée de la matrice noire, se déplace vers une zone active de sous-pixel et raye la couche PI.
La zone PI endommagée perd sa capacité d’ancrage. L’alignement local des cristaux liquides devient anormal et le sous-pixel concerné laisse fuir la lumière. Selon la direction de déplacement de l’entretoise et la zone exposée, le défaut peut apparaître rouge, bleu ou dans une autre couleur dominante.
Mura multicolore : pression plus forte, rayures causées par les entretoises principales et auxiliaires
Quand la pression augmente, la déformation de l’entretoise principale peut dépasser la différence de hauteur avec l’auxiliaire. Les deux peuvent alors rayer la couche PI. Plusieurs zones de sous-pixels peuvent être touchées : le défaut ne se limite plus à une seule marque localisée, mais forme un mura rouge-bleu mêlé ou multicolore.
Les entretoises auxiliaires étant généralement plus nombreuses, une forte compression peut créer des points défectueux plus dispersés. La pression lors de l’emballage ou de la manipulation peut ainsi produire une zone colorée étendue plutôt qu’une tache unique bien délimitée.
Pourquoi les panneaux LCD TFT modernes sont plus sensibles
Le mura rouge/bleu se déclenche plus facilement avec un verre plus fin, une dalle plus grande, une transmission lumineuse accrue ou une résolution plus élevée. Ces améliorations sont utiles au produit final, mais réduisent la marge mécanique si le procédé de fabrication du module n’est pas adapté simultanément.
| Tendance de conception ou de processus | Pourquoi cela augmente le risque | Mesure de maîtrise technique |
|---|---|---|
| Panneau LCD plus grand | Une plus grande surface de verre est plus exposée aux pressions, flexions et torsions pendant le transfert, l’assemblage et l’inspection. | Augmentez les surfaces de soutien pendant la manipulation et évitez toute pression ponctuelle sur la zone active. |
| Un verre plus mince | Le verre mince a une résistance inférieure à la déformation sous la même force externe. | Maintenez l’épaisseur après amincissement dans une plage maîtrisée, surtout pour les applications à risque élevé. |
| Une transmittance plus élevée | Une conception à taux d’ouverture ou transmission plus élevés peut réduire le nombre d’entretoises ou la marge de soutien. | Équilibrez l’objectif de transmission avec la densité d’entretoises et la résistance à la pression. |
| Une résolution plus élevée | Une matrice noire plus étroite offre moins de marge de masquage lorsque l’entretoise se déplace. | Examiner la marge BM et l’emplacement de l’entretoise pendant la sélection du panneau et l’examen de la qualité. |
Pour approfondir le verre, les TFT et l’empilement du filtre couleur, consultez les contenus sur structure du substrat de matrice TFT-LCD et les matériaux de la matrice TFT-LCD dans ces articles.
Contrôles de processus qui réduisent le risque de Mura rouge/bleu
Une fois le mécanisme compris, la prévention consiste à améliorer la résistance à la pression de la dalle lorsque c’est possible et à éliminer les pressions inutiles du procédé de fabrication du module. La maîtrise du risque ne relève pas d’un seul poste : elle doit couvrir l’ensemble du procédé de fabrication des modules LCD TFT.
1. Améliorer la résistance à la pression du panneau
Un substrat de verre plus robuste peut mieux résister à la déformation, mais augmenter le coût de la dalle. Une densité accrue d’entretoises principales et auxiliaires peut aussi améliorer la tenue à la pression, au prix d’une transmission optique potentiellement réduite. La conception doit équilibrer luminosité, transmission, épaisseur, résistance et coût.
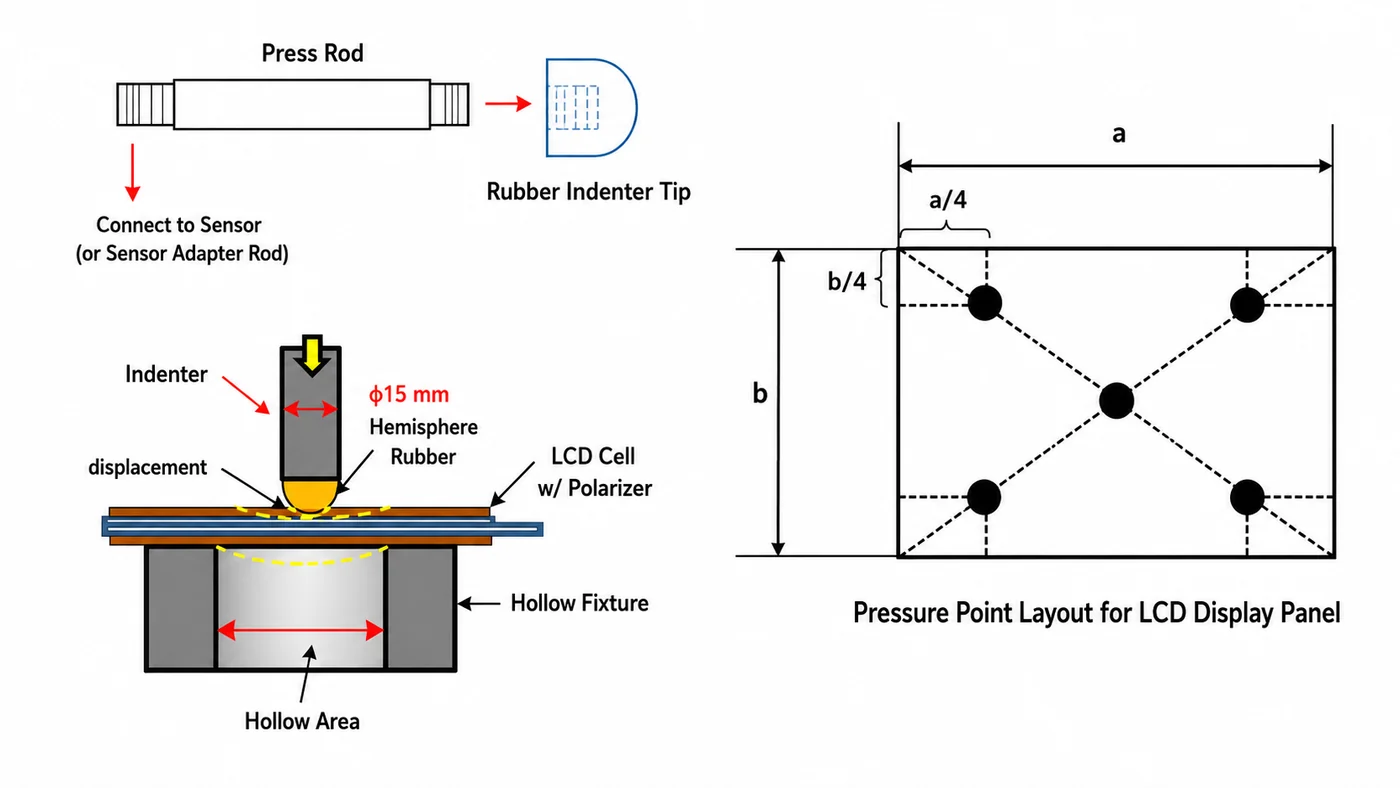
De nombreux projets utilisent un essai de pression pour évaluer la sensibilité du LCD. Un objectif propre au client peut être, par exemple, l’absence de mura, de tache colorée ou de fuite lumineuse visible après une charge définie telle que 60 N. Cette valeur n’est pas une règle universelle. Force, poinçon, position, durée, image d’évaluation et critères d’acceptation doivent figurer dans la spécification du client.
2. Maîtriser l’épaisseur du verre après amincissement
De nombreux substrats de verre TFT et de filtre couleur sont travaillés à une épaisseur plus importante pendant les étapes amont pour préserver le rendement, puis amincis pour le module final. Pour les dalles de téléphones et de tablettes, l’épaisseur d’un substrat après amincissement est souvent d’environ 0.15 à 0.25 mm. Un verre trop fin augmente fortement le risque de mura rouge/bleu sous les pressions de manipulation.
Si l’appareil peut le tolérer, le maintien de l’épaisseur totale de l’écran LCD près du milieu ou du haut de la plage approuvée donne une meilleure marge mécanique. Ceci est particulièrement pertinent pour les grands écrans, les appareils portables et les produits qui nécessitent un emballage sous vide ou collage optique.
3. Éviter les pressions sur la zone active lors de la séparation et de la manipulation
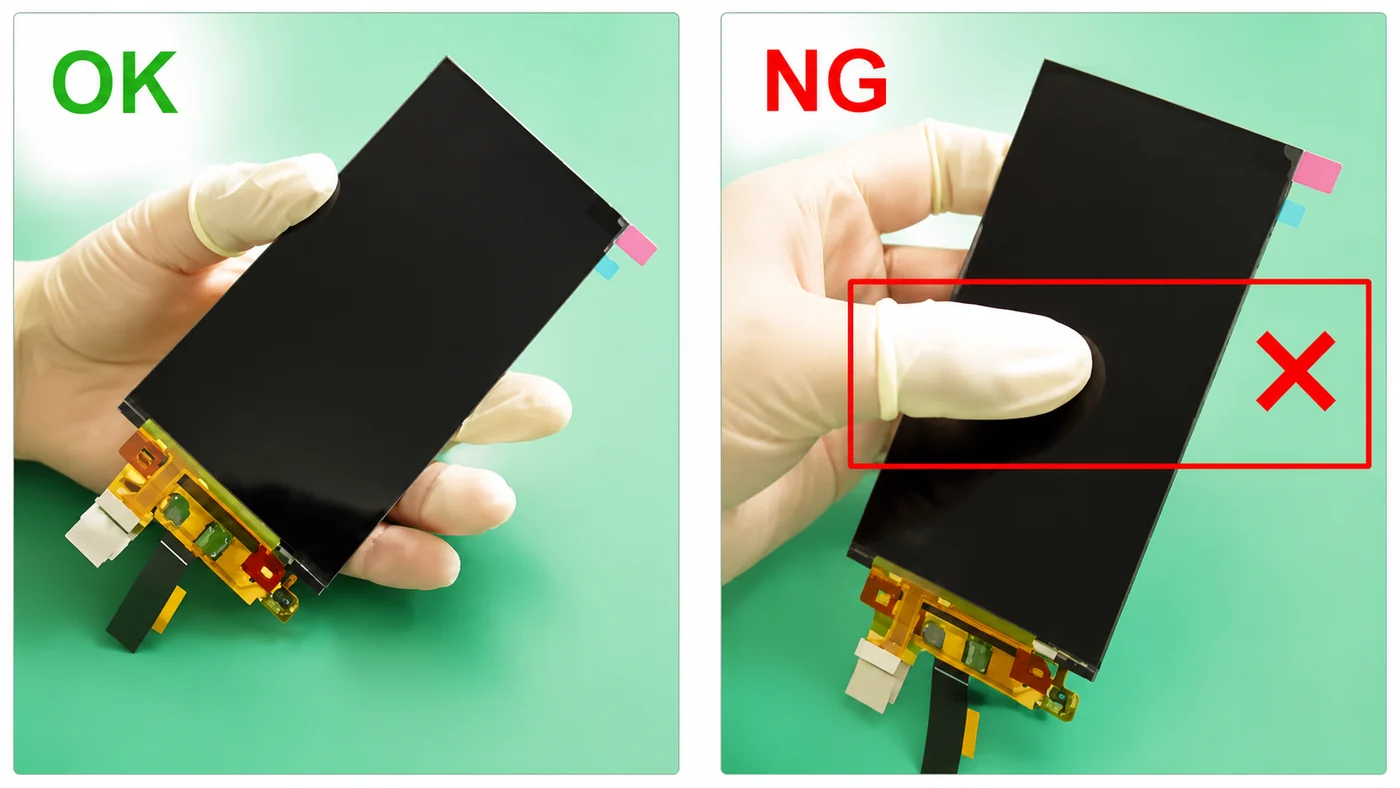
Lors de la séparation ou de la rupture de l’écran LCD, les opérateurs peuvent appuyer au mauvais endroit si les instructions de travail ne sont pas claires. Appuyer sur la zone d’affichage active augmente le risque de mouvement de l’entretoise et d’endommagement du PI. La méthode la plus sûre consiste à appuyer le long de la ligne de coupe ou de la zone de bord soutenue, et non sur la zone d’affichage.
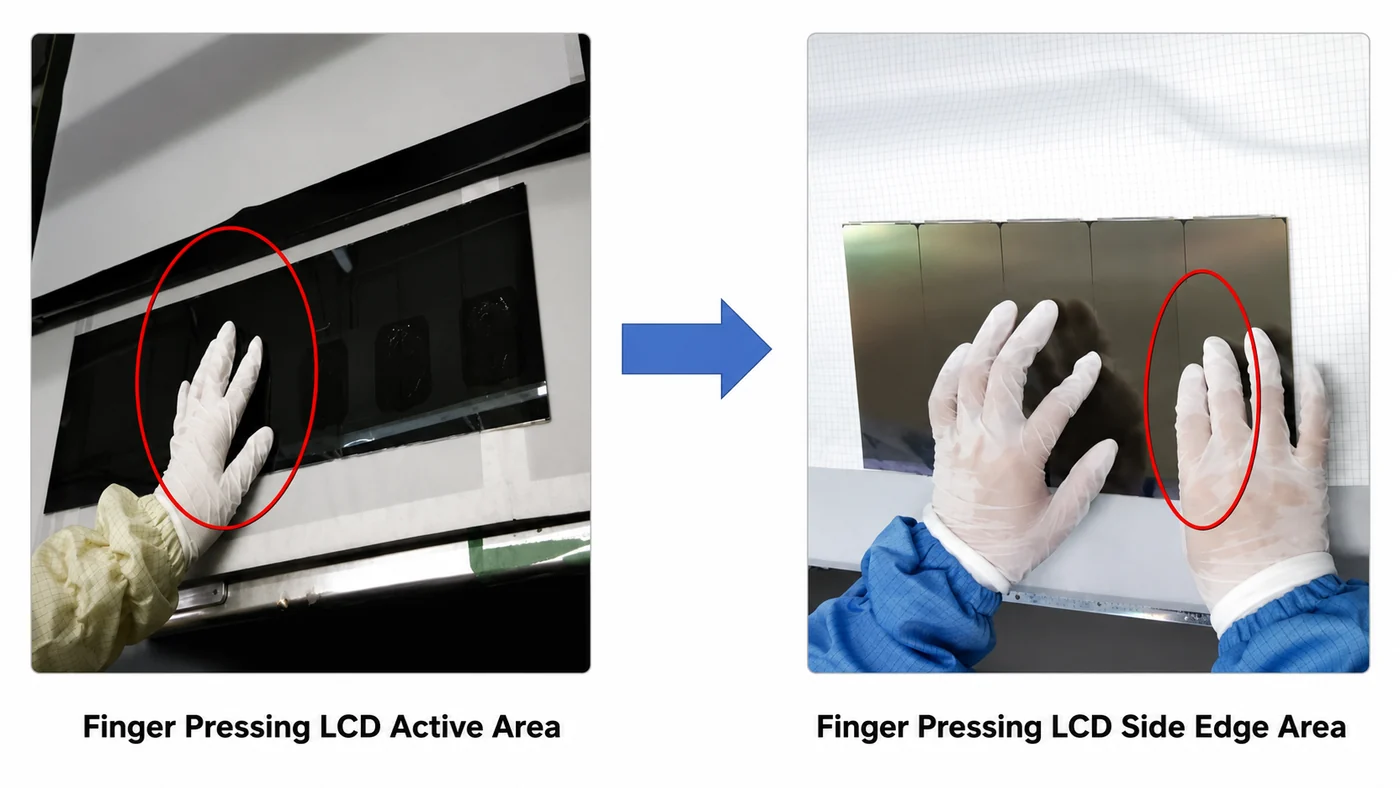
La même logique s’applique au transfert. Les opérateurs doivent tenir le module par ses grands côtés et éviter d’appuyer au centre de l’affichage. Cette mesure est simple, mais cette étape est souvent à l’origine de dommages dus à la pression en production.
4. Ajuster les paramètres de lamination et de collage
Lors de la pose de films, du collage du panneau tactile et de la vitre de protectionou de la lamination de deux éléments rigides, la pression, la course d’enfoncement, la vitesse, le niveau de vide, le temps de collage et la planéité du plateau sont déterminants. Une particule dure sur le plateau peut créer une pression ponctuelle. Sur une dalle haute résolution ou à verre fin, cela peut suffire à produire un mura rouge/bleu, même si la pression globale paraît normale.
La maîtrise du procédé doit inclure la propreté du plateau, la planéité du support, la répartition de la pression, l’épaisseur de l’empilement et une inspection sur fond noir après collage. Si un défaut apparaît après collage, comparez les images avant et après avant d’attribuer la cause à la cellule LCD.
5. Vérifier les jeux du plateau et l’emballage sous vide
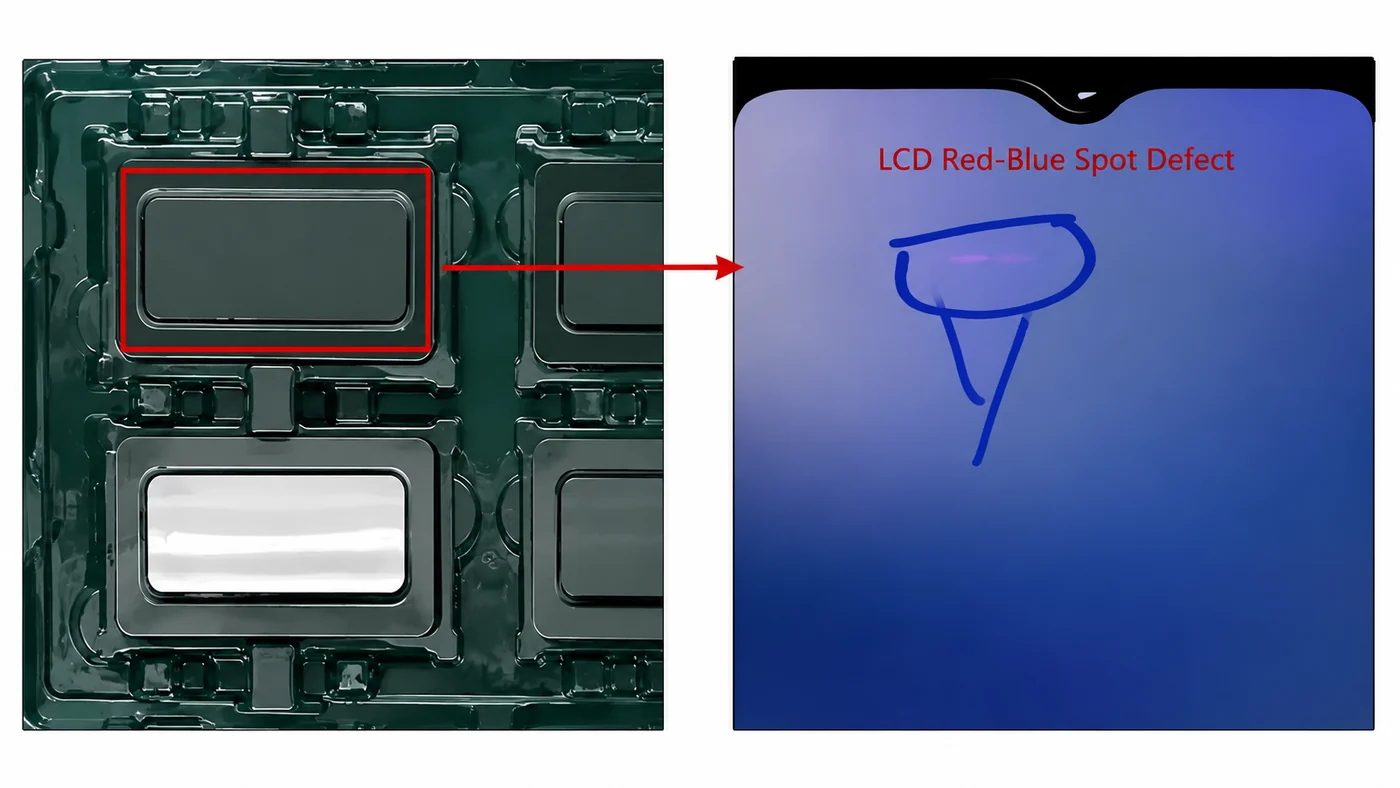
Les modules TFT LCD petits et moyens sont souvent placés dans des plateaux thermoformés, puis dans des sacs antistatiques mis sous vide. Un jeu insuffisant selon l’axe Z peut permettre à la force du vide de plaquer le plateau contre le module. Le résultat peut ressembler exactement à un défaut de dalle, alors que le dommage provient de l’emballage.
Informations à inclure dans une RFQ ou une demande d’analyse de défaillance
Lorsque mura rouge/bleu apparaît, le fournisseur a besoin de plus d’une photo de défaut. La question utile n’est pas seulement « Pouvez-vous remplacer l’écran LCD? » mais aussi « Où la pression est-elle entrée dans le processus et comment peut-elle être contrôlée la prochaine fois? »
Pour un nouveau projet, incluez les informations suivantes dans la demande de devis de module LCD TFT ou la demande d’analyse de défaillance :
- Taille de dalle, résolution, mode d’affichage, épaisseur du verre et empilement final du module.
- Photos sur fond noir, sur fond blanc et hors tension.
- Si le défaut apparaît avant ou après le laminage, le collage, l’emballage ou le transport.
- Pression de stratification, niveau de vide, temps de collage, planéité de la plate-forme et méthode de nettoyage.
- Méthode de manipulation, structure du plateau, conditions d’emballage sous vide et jeu du plateau selon l’axe Z.
- Méthode d’essai de pression: force, taille de l’embout en caoutchouc, montage de support, point de pression, durée et critères d’acceptation.
Ces informations aident à distinguer une faiblesse de conception de la cellule, une pression liée au procédé du module, une contrainte d’emballage ou un dommage de manipulation chez le client. Elles clarifient aussi les critères d’acceptation pour les deux parties. Pour maîtriser les risques à l’échelle du projet, rapprochez l’examen du défaut de la liste de contrôle des risques d’un projet LCD personnalisé et l’ liste de contrôle des risques liés à l’approvisionnement en modules LCD.
Place de ce sujet dans la bibliothèque technique
Ce cas de mura rouge/bleu relève du contrôle qualité dans la base de connaissances des modules TFT LCD. Pour le déroulement complet des procédés, les informations RFQ et les sujets complémentaires sur la structure TFT-LCD, utilisez le Centre de ressources techniques comme point d’entrée principal.
Pour les projets HMI où pression, collage, boîtier et cycle de vie doivent être examinés ensemble, consultez nos modules d’affichage TFT LCD industriels.
Conclusion
Le mura rouge/bleu d’un TFT LCD est généralement un défaut optique lié à la pression, et non une simple panne électrique. Le mécanisme typique associe déformation du verre, déplacement de photo-entretoises, rayures de la couche d’alignement PI et fuites lumineuses des sous-pixels concernés. Le risque augmente avec de grandes dalles, un verre fin, une transmission élevée et des marges de matrice noire réduites.
La prévention est concrète : choisir une structure de dalle ayant une marge de résistance à la pression suffisante, maîtriser l’épaisseur après amincissement, éviter les pressions sur la zone active pendant la manipulation et la séparation, régler le collage et prévoir assez de jeu dans l’emballage. L’objectif est d’identifier le défaut, mais aussi d’éliminer le chemin de pression qui l’a provoqué.
Besoin d’un examen de défaut TFT LCD?
SuccessLCD peut aider à examiner les défauts de modules TFT LCD, les conceptions sensibles à la pression, les risques de collage et les exigences d’emballage avant la série. Consultez la page modules LCD TFT ou envoyez les informations du projet via la page de contact.


